Întrebați din ce este făcut nisipul, iar răspunsul depinde de cameră. La o masă de mic dejun din sud, nisipurile sunt porumb uscat măcinat. Pe o linie de finisare a metalelor, „niștria” înseamnă ceva mai proiectat: particulele minerale care macină cusăturile de sudură, elimină urmele de scule și rafinează o suprafață până când se citește ca o oglindă. Pentru producătorii care cumpără roți de lustruit, roți cu clapete și compuși de lustruire, întrebarea practică nu este doar din ce nisip este făcut, ci ce mineral se află în spatele cuvântului de pe fișa de specificații.
Iată concluzia din față. Granulația industrială este făcută din cristale minerale zdrobite, cernute - cel mai frecvent oxid de aluminiu, carbură de siliciu, alumină de zirconiu sau oxid de aluminiu ceramic - fiecare cu o duritate, tenacitate și un comportament de rupere distincte. Acest ghid explică ce este de fapt fiecare material, modul în care dimensiunea granulației modifică rezultatul și cum să utilizați aceste informații atunci când selectați instrumentele pentru o linie de lustruire.
Cele patru materiale de nisip care fac aproape toată munca
Majoritatea roților și compușilor utilizați la finisarea metalelor sunt construite în jurul a patru familii de minerale. Diferențele dintre ele nu sunt cosmetice; modifică viteza de tăiere, generarea de căldură și durata de viață.
| Material de nisip | Identitatea chimică | Duritate (Mohs) | Cel mai potrivit pentru |
|---|---|---|---|
| Oxid de aluminiu | Al2O3 | 9 | Oțel carbon, oțel inoxidabil, lustruire generală |
| Carbură de siliciu | SiC | 9.5 | Aluminiu, cupru, sticlă, carbură, finisare la presiune joasă |
| Zirconiu alumină | ZrO2-Al2O3 | ~8,5 (dură) | Măcinare la presiune înaltă, îndepărtare grea de stoc |
| Oxid de aluminiu ceramic | Al2O3 (microcristalin) | 9 | Curele cu auto-ascuțire, oțeluri aliate și inoxidabile |
Observați modelul de peste masă: fiecare dintre aceste nisipuri este un mineral cristalin dur, fragil. Particulele sunt proiectate să se fractureze într-un mod controlat. Când un bob devine plictisitor, se rupe de-a lungul unui plan cristalin și expune o tăietură proaspătă. Producătorii numesc această proprietate friabilitate. Duritatea și friabilitatea, mai mult decât numele de marcă, sunt cele care determină cum funcționează de fapt un nisip împotriva unei piese de prelucrat.
Din ce este făcută granulația de oxid de aluminiu
Oxidul de aluminiu (Al2O3) începe ca minereu de bauxită, rafinat și topit într-un cuptor cu arc electric la aproximativ 2.000 °C. Materialul topit se răcește într-un bloc cristalin dens care este zdrobit, cernut și sortat în granule abrazive. În practică, veți întâlni trei nuanțe de nisip de alumină:
- Oxid de aluminiu maro : 94–97 la sută Al2O3 cu cantitati mici de titan si silice. Este cel mai dur dintre cele trei, rezistă la defectarea prematură și este implicit pentru șlefuirea și lustruirea oțelului carbon și a oțelului inoxidabil.
- Oxid de aluminiu alb : mai mult de 99 la sută Al2O3 din materie primă purificată. Este mai friabil, se fracturează mai devreme și funcționează mai rece, ceea ce se potrivește cu finisajele fine și aliajele sensibile la căldură.
- Oxid de aluminiu roz sau rubin : alumină cu adaos de oxid de crom, echilibrând duritatea și friabilitatea. Apare adesea în ultimele etape ale roții înainte de șlefuire.
Deoarece oxidul de aluminiu topit combină o duritate rezonabilă (Mohs 9) cu un cost scăzut și o degradare previzibilă, este cea mai utilizată granulație în finisarea metalelor. Domină roțile cu clapete, roțile sisal și multe compuși de bare.
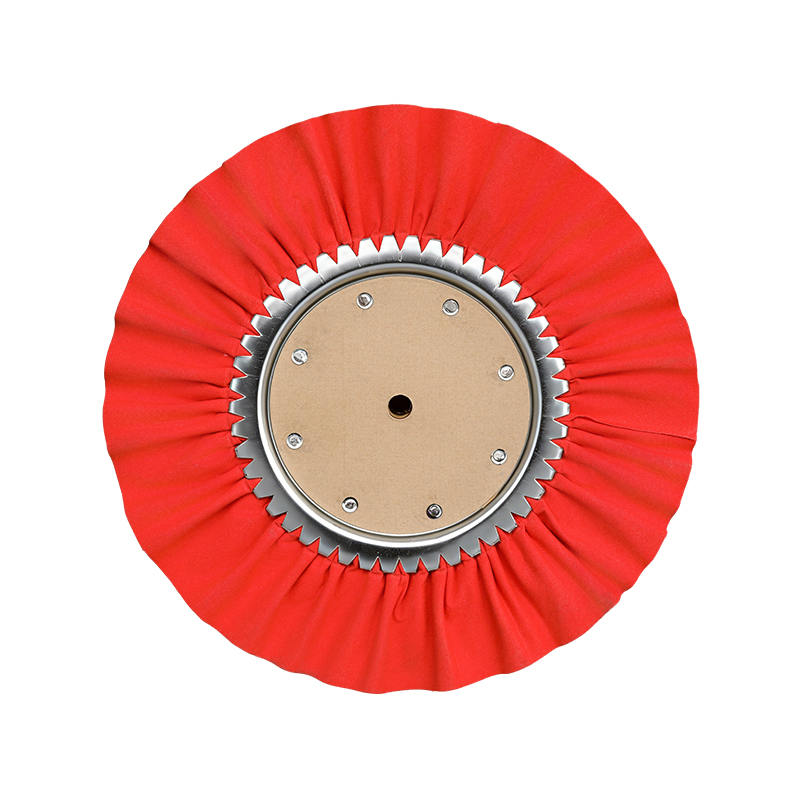
 Roată cu clapete din alumină pentru o finisare eficientă a metalelor Fabricată din oxid de aluminiu topit cu duritate Mohs 9, această roată echilibrează costurile și performanța pentru șlefuire, debavurare și finisare a suprafețelor pe metale comune precum oțelul inoxidabil și aluminiul. Vizualizare produs →
Carbură de siliciu: nisipul care taie mai rece și mai ascuțit
Carbura de siliciu (SiC) este produsă într-un cuptor Acheson prin topirea nisipului de siliciu și a cocsului de petrol peste 2.200 °C. Cristalul rezultat este aproape la fel de dur ca diamantul, Mohs 9,5 , cu o structură ascuțită, casantă.
Două proprietăți disting carbura de siliciu de oxidul de aluminiu. În primul rând, este mai greu, astfel încât poate tăia rapid materialele care tocesc alumina. În al doilea rând, este mai friabil: boabele se fracturează devreme și adesea, expunând marginile proaspete și păstrând tăietura rece. Acest comportament previne murdărirea pe aluminiu, alamă, cupru și titan, unde roțile mai moi tind să se încarce și să frece în loc să se taie.
Unele roți din carbură de siliciu sunt realizate cu granule calcinate: SiC brut este tratat termic, astfel încât un strat de oxid microcristalin crește pe fiecare particulă, îmbunătățind retenția marginilor. Acesta este materialul din spatele roții noastre cu clapete din carbură de siliciu calcinat, o alegere bună atunci când doriți acțiunea de tăiere a SiC fără a sacrifica durata de viață a roții.
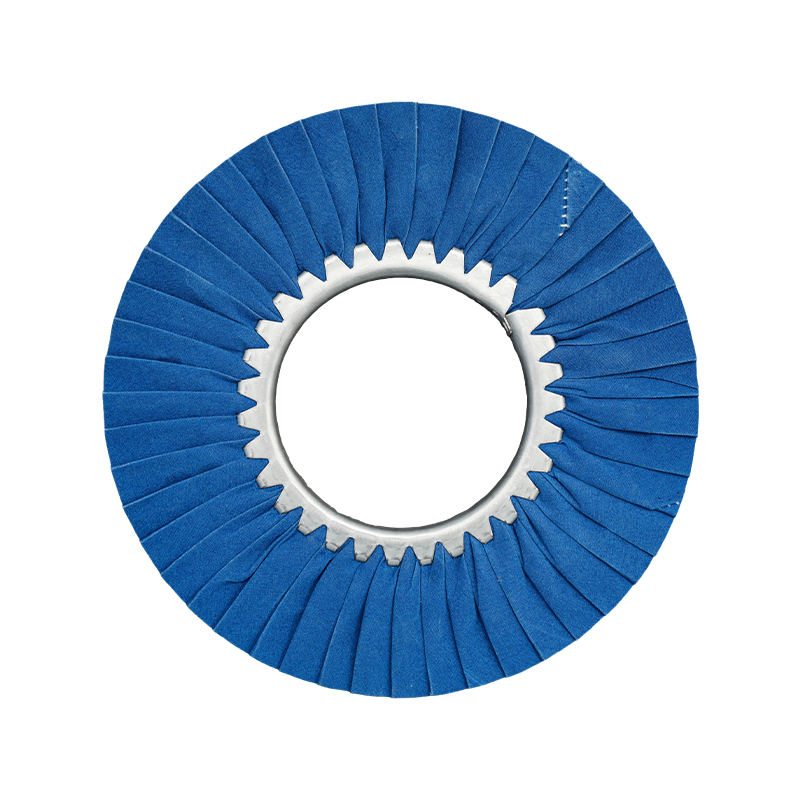
 Roată cu clapete din carbură de siliciu calcinata pentru aliaje dure Dispunând de granule de carbură de siliciu tratate termic, oferă o acțiune rece de tăiere și auto-ascuțire, ideală pentru aliajele de oțel inoxidabil, titan și nichel fără ardere sau decolorare. Vizualizare produs →
Ce îți spune cu adevărat mărimea granulelor
Cuvântul „grit” denumește și dimensiunea particulelor. Un număr de granulație, cum ar fi 60, 120 sau 400, este un număr de ochiuri: numărul de deschideri pe inch liniar al ecranului care a clasificat boabele. Cifrele mai mici înseamnă particule mai grosiere și tăiere mai rapidă; numere mai mari înseamnă particule mai fine și finisaje mai fine.
| Număr de nisip | Diametrul particulelor (aprox.) | Rol tipic |
|---|---|---|
| 40–60 | 250–400 µm | Îndepărtare grea de stoc, nivelare cusături de sudură |
| 80–120 | 125–180 µm | Debavurare si slefuire generala |
| 220–320 | 45–70 µm | Îndepărtarea intermediară a zgârieturilor |
| 400–800 | 15–35 µm | Prelustruire fină înainte de lustruire |
| 1000 | 5 µm și mai jos | Finisaje în oglindă și cosmetice |
Cel mai util punct despre dimensiunea granulației este secvența, nu un singur număr. Un finisaj în oglindă pe oțel inoxidabil se ajunge în mod normal trecând prin trei sau patru mărimi de granulație, lăsând fiecare etapă să îndepărteze zgârieturile lăsate de cea anterioară. Compușii de lustruire finali poartă de obicei particule abrazive sub 10 µm , motiv pentru care se simt netede pentru degete, dar totuși rafinează o suprafață la nivel microscopic. Dacă plănuiți o linie de finisare completă, sistemul nostru ghid de lustruire a roții de vânt acoperă combinațiile de roți pas cu pas utilizate pentru finisarea oglinzilor.
Cum se ține granulația într-o unealtă de lustruit
Nisipul sub formă de pulbere nu poate face lucru util de unul singur. În instrumentele de producție, particulele sunt ținute într-una dintre cele trei construcții:
- Abrazive acoperite — granulația este aplicată electrostatic pe suport de hârtie, pânză sau film; curelele și discurile abrazive sunt cele mai comune exemple.
- abrazivi lipiți — nisipul este amestecat într-o rășină sau liant vitrificat și presat într-o roată; legătura se uzează în timpul utilizării și expune boabele proaspete.
- Boabele libere în compuși — nisipul este suspendat într-un suport de ceară, lichid sau pastă și lucrat pe o roată de pânză sau de sisal; purtătorul controlează lubrifierea în timp ce boabele fac tăierea.
Al treilea grup este ușor de subestimat. Când ridicați o bară de lustruire colorată, culoarea este un cod pentru abrazivul din interior. Compusul verde este de obicei oxid de crom (III). , un abraziv foarte fin, dur folosit pentru finisajele din oglindă inoxidabilă. Compusul roșu este oxid de fier, vândut de secole ca roșu de bijutier. Barele albe și albastre folosesc de obicei oxid de aluminiu sau alumină calcinată într-un purtător mai moale.
 Compus de lustruire verde pentru lustruirea oglinzilor din oțel inoxidabil Infuzată cu oxid de crom, această ceară fină de lustruit îndepărtează zgârieturile minore și produce un finisaj asemănător oglinzii pe oțel inoxidabil și pe piesele decorative din metal de ultimă generație. Vizualizare produs →
Potrivirea granulației cu piesa ta de prelucrat
Selectarea devine mai simplă atunci când porniți de la materialul piesei de prelucrat, mai degrabă decât de la mașină. Iată varianta scurtă:
- Oțel inoxidabil : oxid de aluminiu maro pentru îndepărtarea materialului, oxid de aluminiu alb sau carbură de siliciu pentru treceri intermediare, apoi compus de oxid de crom verde pentru finisarea în oglindă.
- Aluminiu, alamă și cupru : carbură de siliciu pentru etapele de tăiere, deoarece taie în loc de încărcare; terminați cu o roată de pânză de joasă presiune.
- Metale dure, carbură cimentată, sticlă : carbură de siliciu sau nisip de diamant; oxidul de aluminiu se va toci prea repede.
- Cusături grele de sudură pe oțel : curele de zirconiu din alumină sub presiune înaltă îndepărtează metalul mai repede pe dolar decât orice alt nisip obișnuit.
Dacă produceți componente de automobile, se aplică aceeași logică a materialului, dar secvența începe de obicei mai grosieră, deoarece piesele forjate și turnate pe măsură ce sunt primite poartă scară. Al nostru pagina de aplicații pentru producția de automobile prezintă combinații tipice de etape utilizate de furnizorii de piese înainte de placare sau acoperire.
Analiza costurilor ar trebui să se bazeze pe costul pe piesă finită, nu pe prețul pe roată. Alumina topită brună este cel mai ieftin mineral de cumpărat. Carbura de siliciu costă mai mult, iar alumina de zirconiu costă cel mai mult pe kilogram. Dar un nisip care continuă să taie îndepărtează mai mult metal în același timp, făcând adesea din mineralul mai scump cea mai economică alegere în general.
Concluzia
Deci, din ce este făcut nisipul? În finisarea metalelor, granulația este făcută din cristale minerale proiectate: în primul rând oxid de aluminiu topit, carbură de siliciu, alumină de zirconiu sau granule ceramice speciale, sortate după dimensiunea ochiului și legate într-o roată, curea sau bară compusă. Mineralul controlează tăierea; dimensiunea granulelor controlează finisajul; legătura controlează felul în care instrumentul se simte pe piesa de prelucrat.
Când pe o fișă de specificații scrie „oxid de aluminiu”, vă puteți imagina acum Al2O3 topit din bauxită, zdrobit într-un interval definit de plasă și selectat pentru duritate. Când vedeți o bară de lustruit verde, recunoașteți abrazivul de oxid de crom din interior. Aceste cunoștințe se plătesc direct: potrivirea materialului de granulație cu piesa de prelucrat este cea mai rentabilă îmbunătățire pe care o pot face majoritatea liniilor de finisare. Dacă nu sunteți sigur ce combinație se potrivește produsului dvs., examinați paginile specifice aplicației de pe acest site, apoi testați progresia pe o parte eșantion înainte de a vă angaja la producția completă.