Fabrică de Materiale de Lustruit
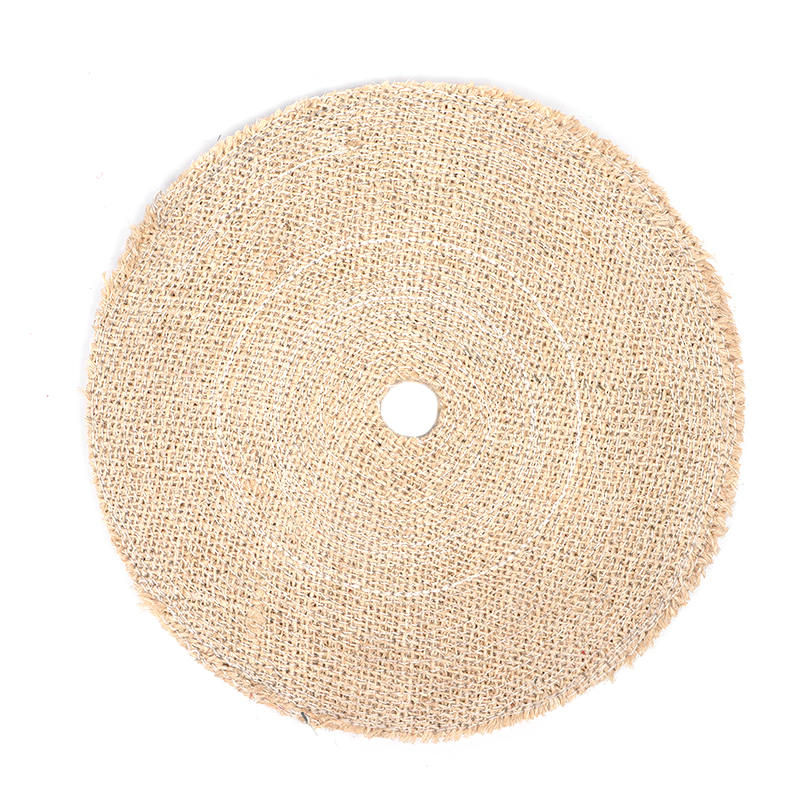
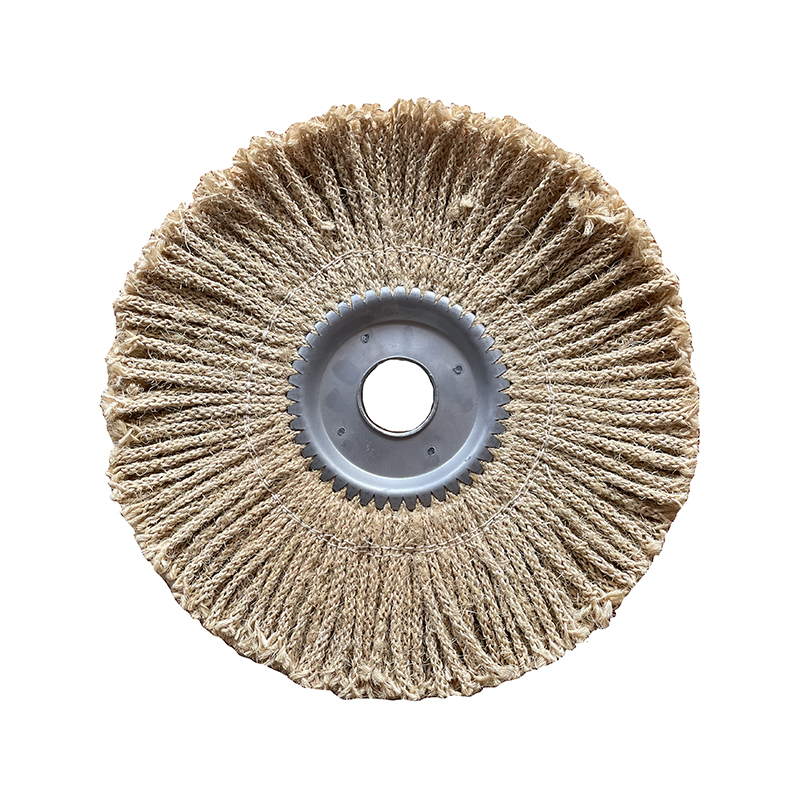
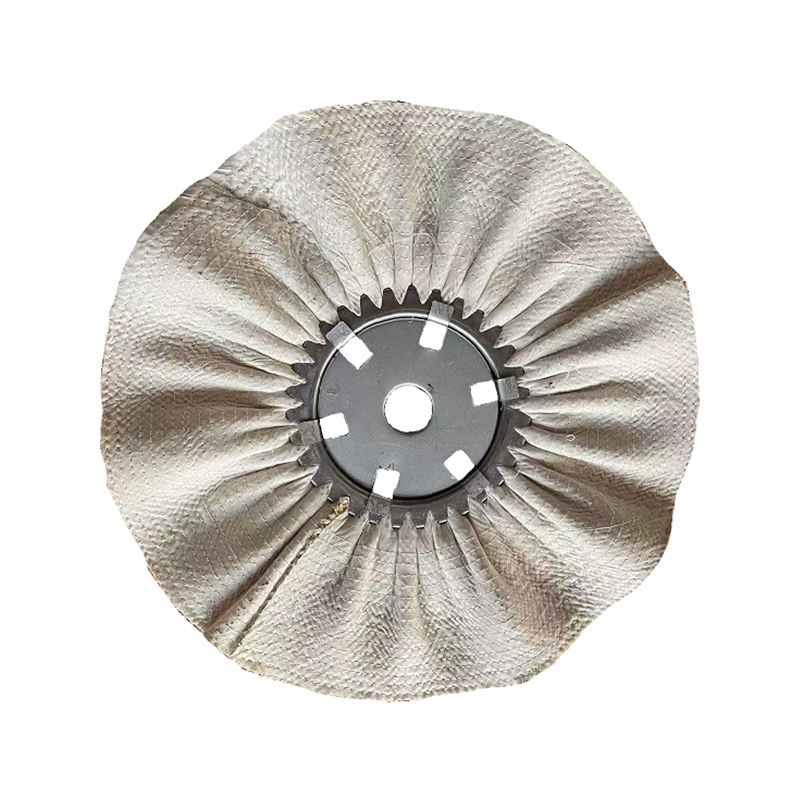
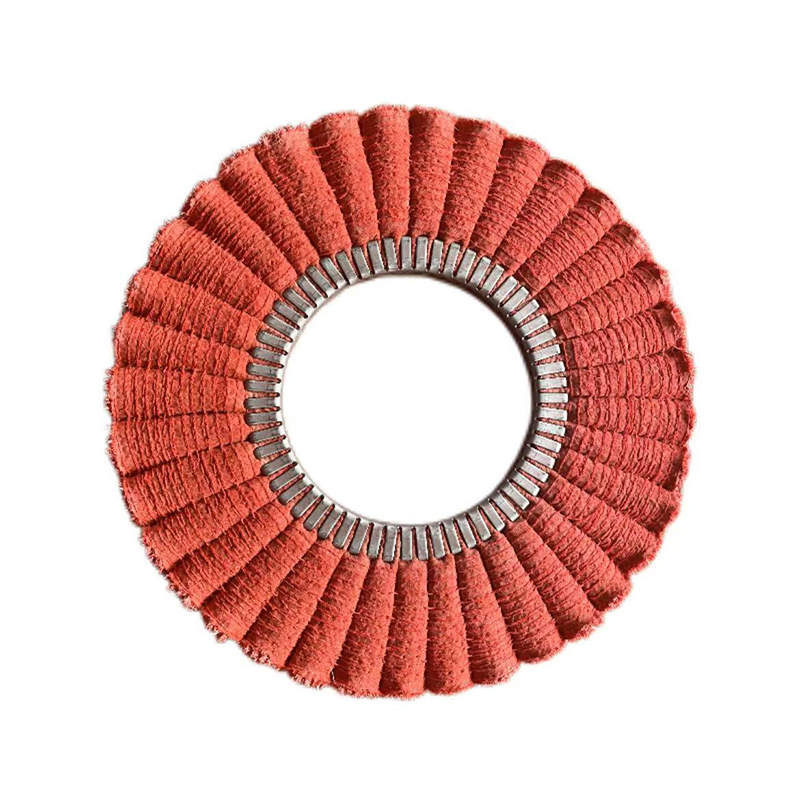
Despre
Ningbo Henghua Metal Surface Treatment Technology Co., Ltd.
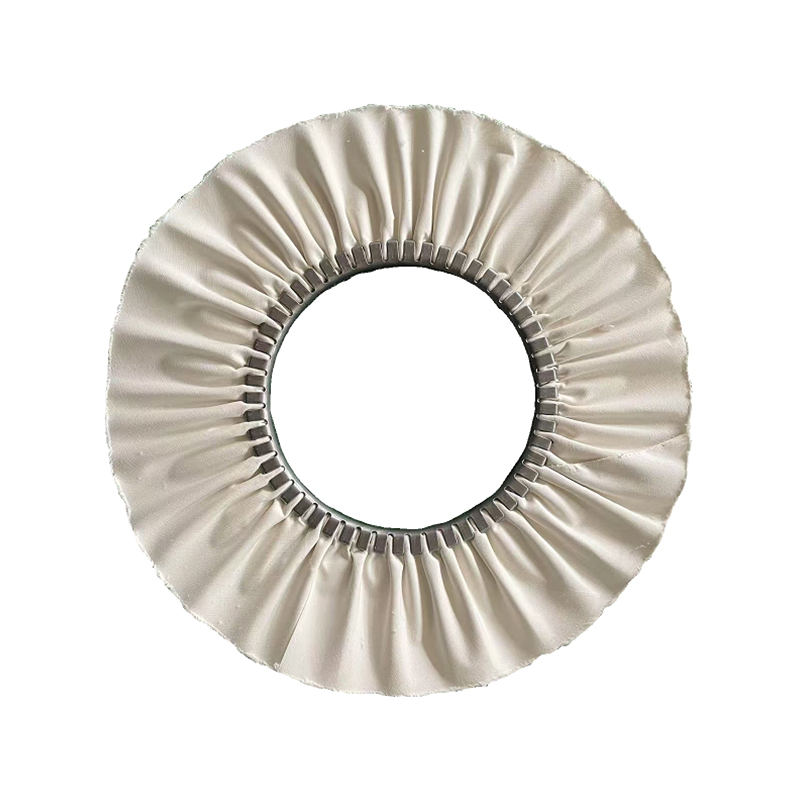
Ningbo Henghua Metal Surface Treatment Technology Co., Ltd. este situată în Dongjiaqiao, Jishigang, districtul Haishu, orașul Ningbo Bo, provincia Zhejiang, China. Ca fabrică din China de roți de lustruit, compuși de lustruit și materiale de lustruit, Henghua Metal Surface Treatment Technology Co., Ltd. oferă diverse materiale de lustruit personalizate. Compania a fost înființată în 2016, cu o suprafață de fabrică de 3.500 de metri pătrați, peste 10 seturi de echipamente avansate de producție pentru roți din pânză, 2 linii complet automate de conservare și poate personaliza producția de roți de vânt din pânză de diferite tipuri și dimensiuni. Roți de mătase, ceară de lustruit, roți chiye, pastă de lustruit metal și alte produse, clienții fiind din America de Sud, Statele Unite, Europa, Orientul Mijlociu etc. În ultimii ani, compania a inovat continuu pentru a îmbunătăți eficiența materialelor de lustruit și a câștigat recunoașterea clienților. Clienții care au nevoie sunt bineveniți să sune pentru a negocia cooperarea!
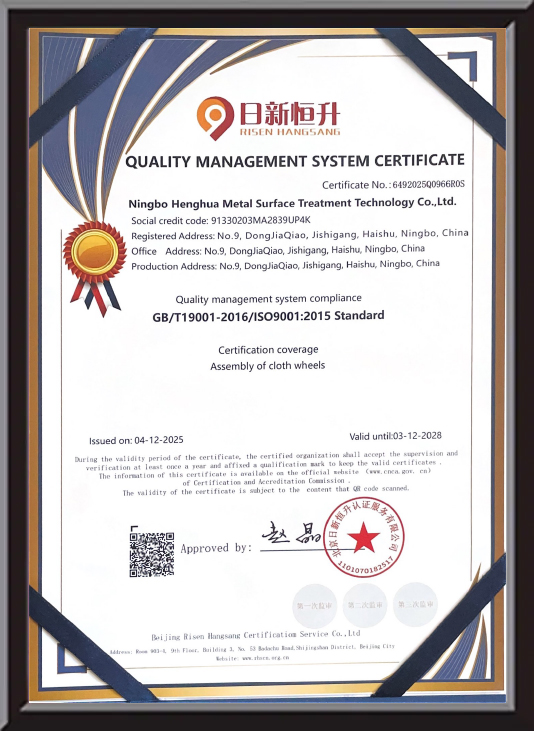
Certificat de Onoare
Feedback Mesaj
Produse Cunoștințe din Industrie
A roată de lustruit este instrumentul de bază în orice proces de finisare a suprafețelor metalice - dar performanța sa depinde în întregime de compus de lustruire asociat cu acesta și selecția mai largă de materiale de lustruire potrivite cu piesa de prelucrat și ținta de finisare. Împreună, aceste trei elemente formează un sistem complet care determină dacă suprafața finală îndeplinește specificațiile optice, funcționale sau decorative. Această pagină acoperă modul în care funcționează fiecare componentă, avantajele unui sistem de lustruire bine adaptat și răspunsurile la cele mai frecvente întrebări din partea cumpărătorilor de producție și a inginerilor.
Cum funcționează o roată de lustruit
O roată de lustruit funcționează prin rotire la viteză mare, în timp ce suprafața sa - de obicei pânză, sisal, pâslă sau o fibră compozită - poartă un compus abraziv de lustruit pe piesa de prelucrat. Particulele abrazive din compus efectuează micro-tăiere: îndepărtează neregularitățile microscopice ale suprafeței lăsate de șlefuire sau prelucrare, reducând progresiv rugozitatea suprafeței (valoarea Ra) până la atingerea finisajului țintă.
Procesul se desfășoară de obicei în două sau trei etape. A compus de tăiere pe o roată de sisal sau cusută în spirală îndepărtează mai întâi zgârieturile mai grosiere; a compus de finisare pe o roată de pânză mai moale, apoi rafinează suprafața într-o oglindă sau finisaj satinat. Duritatea roții, viteza de rotație (de obicei între 1.200 și 3.600 RPM, în funcție de material) și gradul de abraziv compus sunt calibrate împreună pentru a se potrivi cu specificația țintă Ra pentru fiecare substrat.
Avantajele cheie ale unui sistem de materiale de lustruit potrivite
- Calitate constantă a finisajului suprafeței: Asocierea tipului corect de roată de lustruit cu un compus special formulat reduce variația Ra între loturi, ceea ce este esențial pentru feroneria decorativă, instrumentele medicale și componentele care vin în contact cu alimentele.
- Etape de procesare reduse: Un sistem de material de lustruire bine adaptat poate consolida trei etape de șlefuire în două treceri de lustruire, reducând timpul ciclului cu până la 30% pe liniile de producție cu volum mare.
- Cost mai mic consumabil pe piesă: Potrivirea corectă a compusului la roată previne uzura prematură a roților și risipa de compus, prelungind durata de viață a roții și reducând costul pe piesă lustruită.
- Formule compatibile cu mediul: Compușii moderni de lustruire proiectați pentru aplicații solubile în apă sau cu conținut scăzut de COV reduc poluarea aerului în atelier și respectă standardele de mediu ale pieței de export.
Tipuri de roți de lustruit și aplicațiile acestora
Selectarea construcției corecte a roții este prima decizie în orice specificație a materialelor de lustruit. Tabelul de mai jos rezumă cele mai comune tipuri de roți și cazurile de utilizare recomandate ale acestora.
| Tip roată | Material | Cea mai bună aplicație | Grad de compus tipic |
|---|---|---|---|
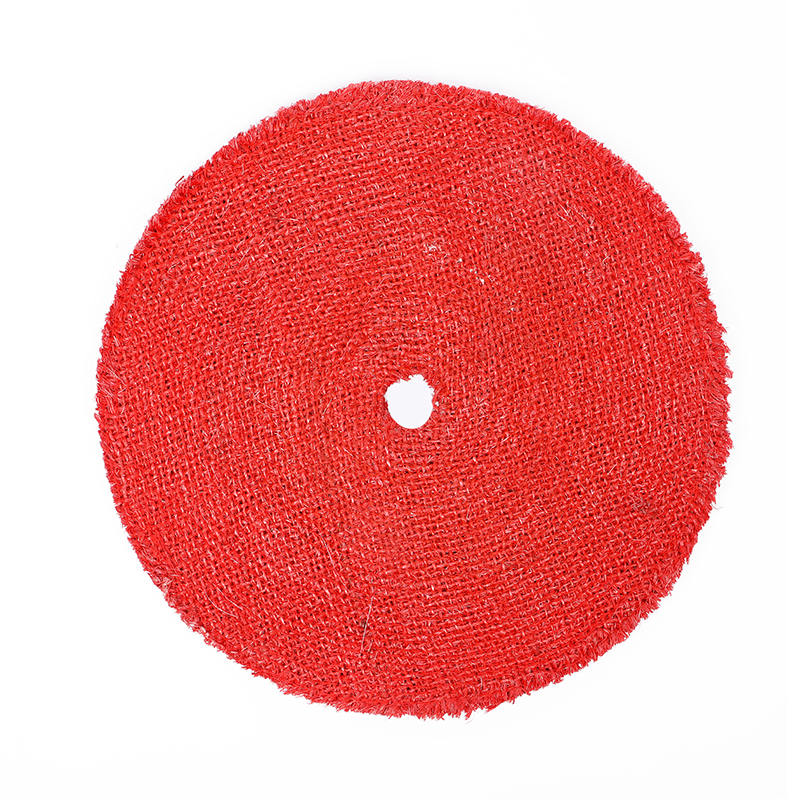
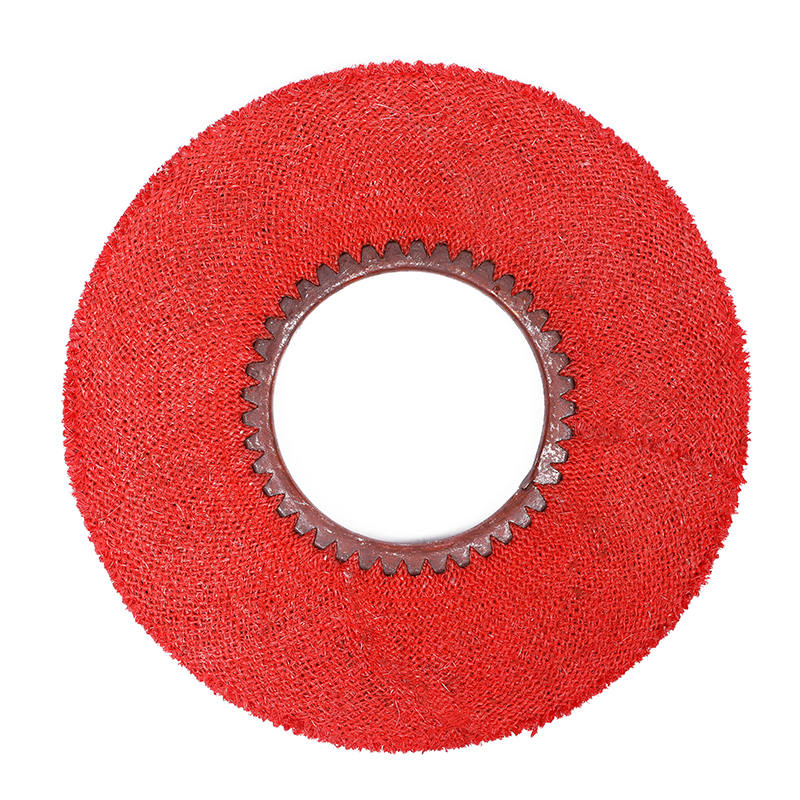
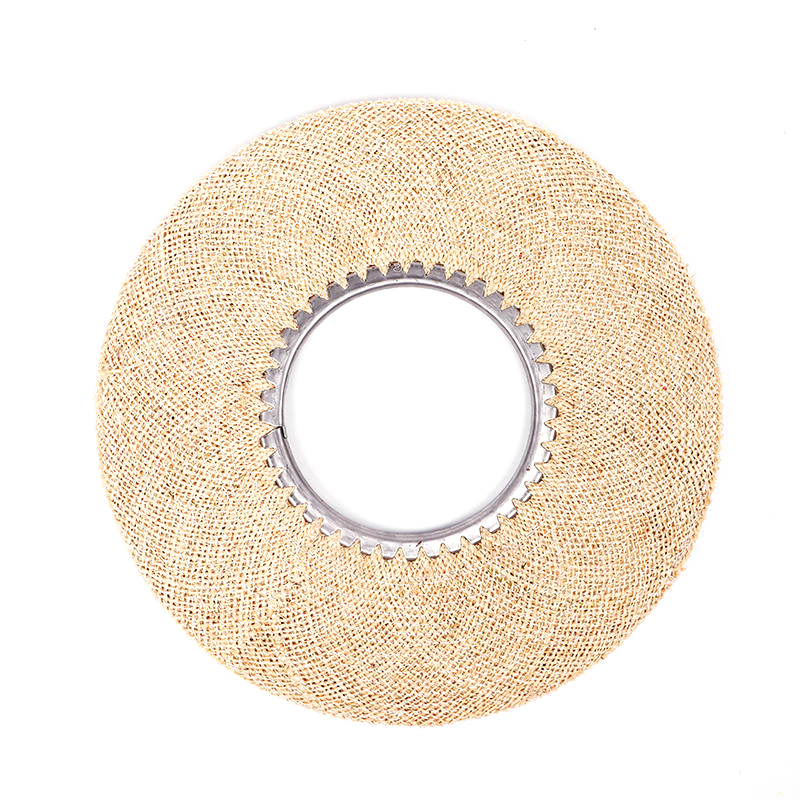
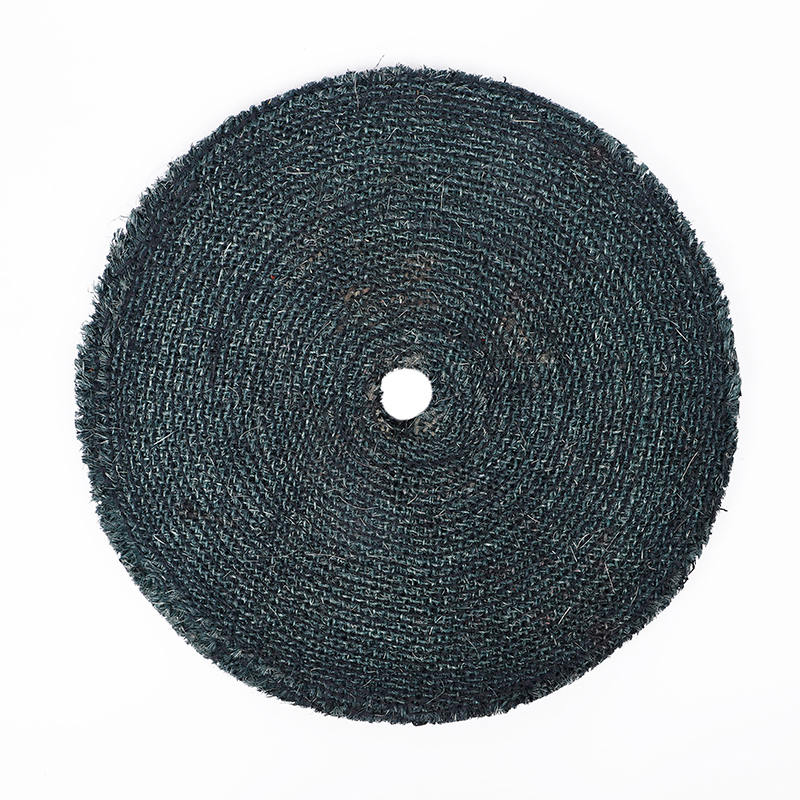
| Roata de sisal | Fibră naturală de sisal | Tăiere grea pe oțel, fier turnat | Compus de tăiere grosier / mediu |
| Pânză cusută în spirală | Muslină de bumbac, straturi cusute | Tăiere intermediară pe alamă, aluminiu | Compus de tăiere medie |
| Pânză pliată | Bumbac moale, construcție largi | Lustruire finală a culorii, finisaj în oglindă | Finisaj fin / compus de culoare |
| Roată de pâslă | Pâslă de lână comprimată | Suprafețe optice, piese plate de precizie | Compus de lustruire ultrafin |
Formularea și selecția compusului de lustruire
Un compus de lustruire constă din particule abrazive (de obicei oxid de aluminiu, oxid de crom sau carbură de siliciu), un liant (unsoare, ceară sau bază solubilă în apă) și aditivi de performanță care controlează generarea de căldură și lubrifierea suprafeței în timpul tăierii. Dimensiunea particulelor abrazive - măsurată în microni - determină în mod direct nivelul de îndepărtare a zgârieturilor de suprafață și valoarea finală Ra realizabilă.
Ningbo Henghua Metal Surface Treatment Technology Co., Ltd., înființată în 2016, s-a dedicat cercetării, dezvoltării și inovației compușilor de lustruit și materialelor de lustruire aferente, adaptate pentru industria de producție globală. Prin investiții continue în proces - inclusiv introducerea liniilor de producție de conserve complet automate în 2020 - compania asigură consistența abrazivă lot la lot, care reduce direct variația de finisare a suprafeței pe liniile de producție cu volum mare.
Pentru potrivirea substratului, regula generală este: metalele mai dure necesită abrazive mai dure la viteze mai mici , în timp ce metalele moi neferoase (aluminiu, alamă, cupru) au rezultate mai bune cu grade abrazive mai moi la viteză moderată pentru a evita preluarea materialului pe suprafața roții.
Întrebări frecvente
Î1: Pot folosi același lucru compus de lustruire pe diferite metale?
Nu de încredere. Fiecare substrat metalic are o duritate și o sensibilitate termică diferite. Un compus formulat pentru oțel inoxidabil conține particule abrazive mai dure care pot zgâria aluminiul moale și pot lăsa reziduuri în porii de alamă. Pentru liniile de producție cu materiale mixte, utilizați compuși specifici substratului și dedicați roți de lustruire separate fiecărui material pentru a preveni contaminarea încrucișată.
Î2: Cum știu când o roată de lustruit trebuie înlocuită?
Indicatorii cheie includ: rata de tăiere redusă (timp de ciclu mai lung pentru aceeași țintă Ra), geam vizibil al suprafeței roții unde compusul nu se mai încarcă corespunzător, finisarea neuniformă a suprafeței piesei de prelucrat sau reducerea măsurabilă a diametrului roții peste 20% din dimensiunea originală. Roțile vitrate pot fi uneori restaurate prin greblarea suprafeței cu un dresser, dar roțile uzate sever ar trebui să fie înlocuite mai degrabă decât îmbrăcate în mod repetat.
Î3: Care este diferența dintre un compus de tăiere și un compus de finisare?
A compus de tăiere conține particule abrazive mai grosiere (de obicei 20-80 microni) concepute pentru a elimina rapid zgârieturile, urmele de prelucrare și oxidarea. A compus de finisare (numit și un compus de culoare sau de lustruire) utilizează particule mult mai fine (sub 10 microni) pentru a rafina suprafața lăsată de etapa de tăiere într-o oglindă sau un finisaj lucios. Utilizarea numai a unui compus de finisare pe o suprafață puternic zgâriată nu va produce un rezultat în oglindă - etapa de tăiere nu poate fi omisă.
Î4: Sunt compușii de lustruire solubili în apă potriviți pentru liniile de producție automate?
Da, și sunt din ce în ce mai preferați pentru liniile automate datorită curățării mai ușoare a pieselor, emisiilor mai mici de COV și compatibilității cu sistemele de curățare post-proces pe bază de apă. Compartimentul este o durată de viață puțin mai scurtă a compusului pe roată în comparație cu formulările pe bază de ceară în medii cu umiditate scăzută. Pentru lustruirea automată de mare volum, se recomandă compuși de lustruire solubili în apă cu aditivi inhibitori de coroziune pentru a preveni ruginarea rapidă pe substraturile feroase între etapele de prelucrare și spălare.
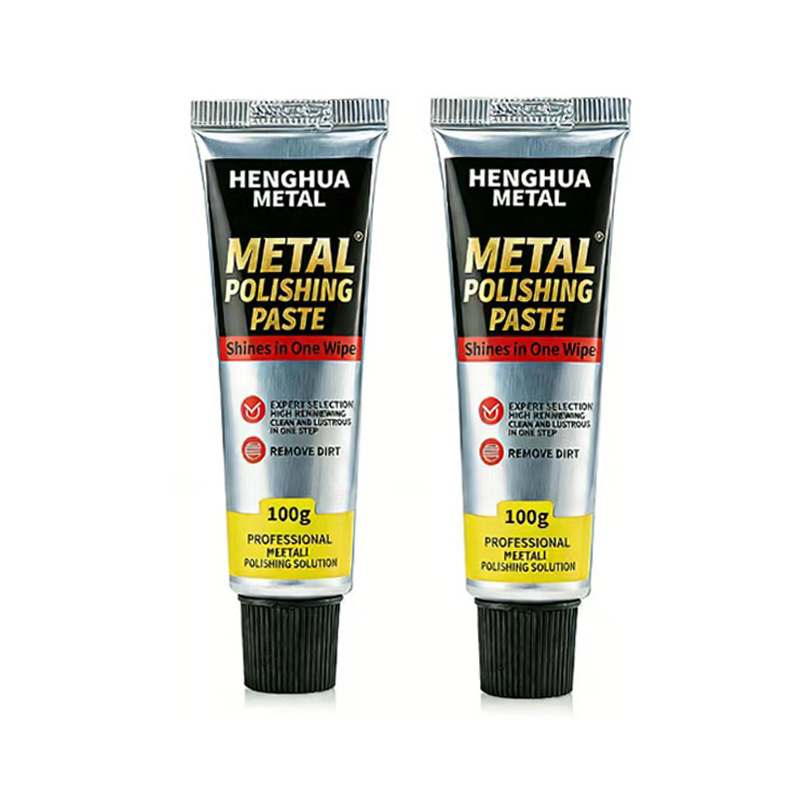
Ningbo Henghua Metal Surface Treatment Technology Co., Ltd. s-a specializat în cercetarea și dezvoltarea și producția de roți de lustruit din pânză, ceară de lustruit, roți de lustruit lichide și pastă de lustruit metal.
Clasificare
Informații de Contact
-
[email protected]
[email protected]
[email protected] -
+86-13777066809
+86-574-88187397 - No.9, Xiaodongjiaqiao, orașul Jishigang, districtul Haishu, orașul Ningbo, provincia Zhejiang, China
Păstrați Legătura
Drepturi de autor © Ningbo Henghua Metal Surface Treatment Technology Co., Ltd. Roți de Lustruit Personalizate Fabrică de Compuși de Lustruit Toate drepturile rezervate.