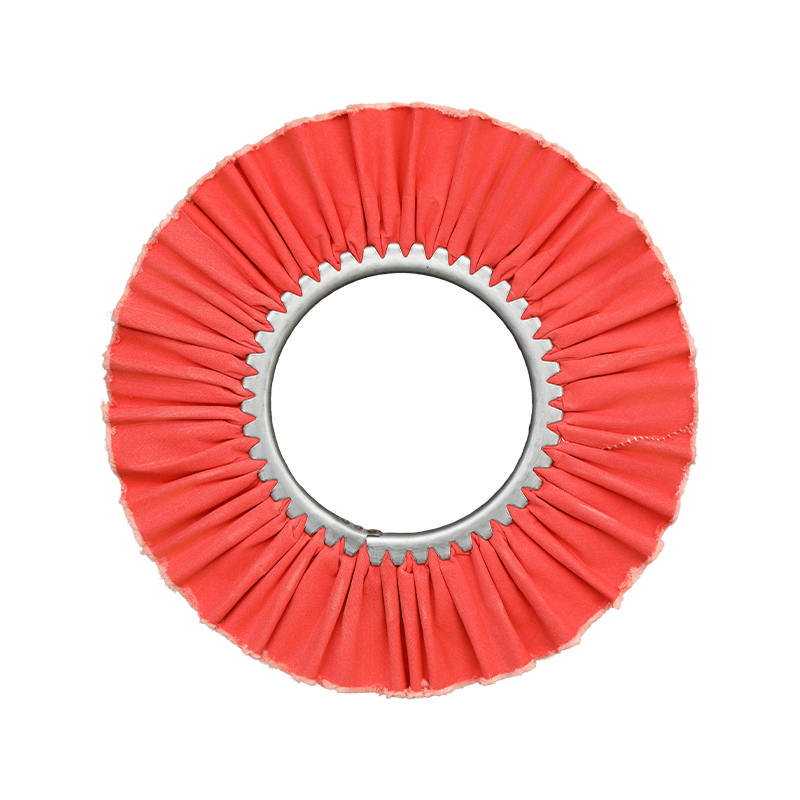
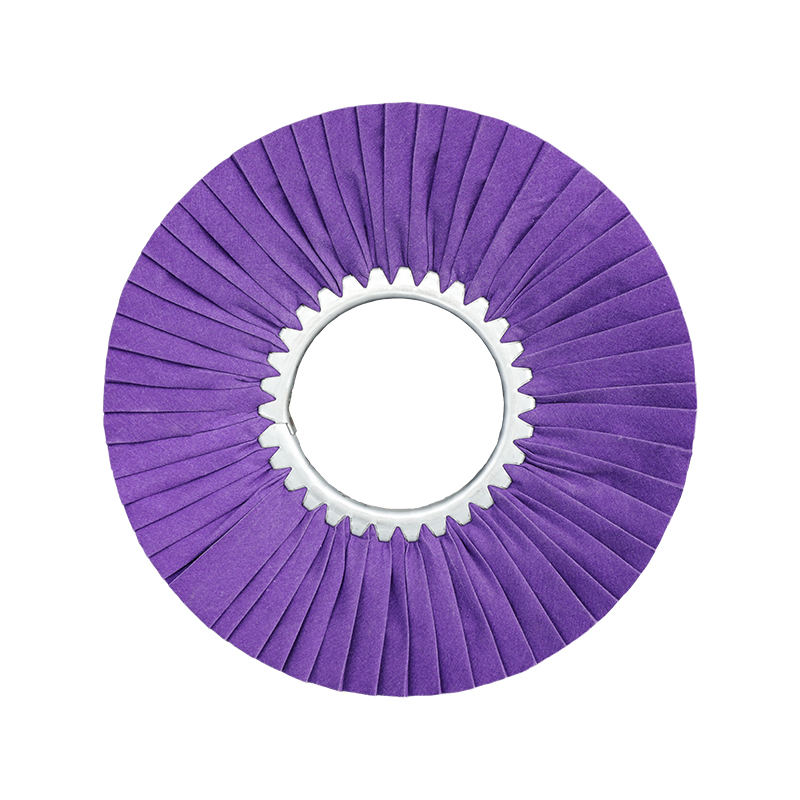
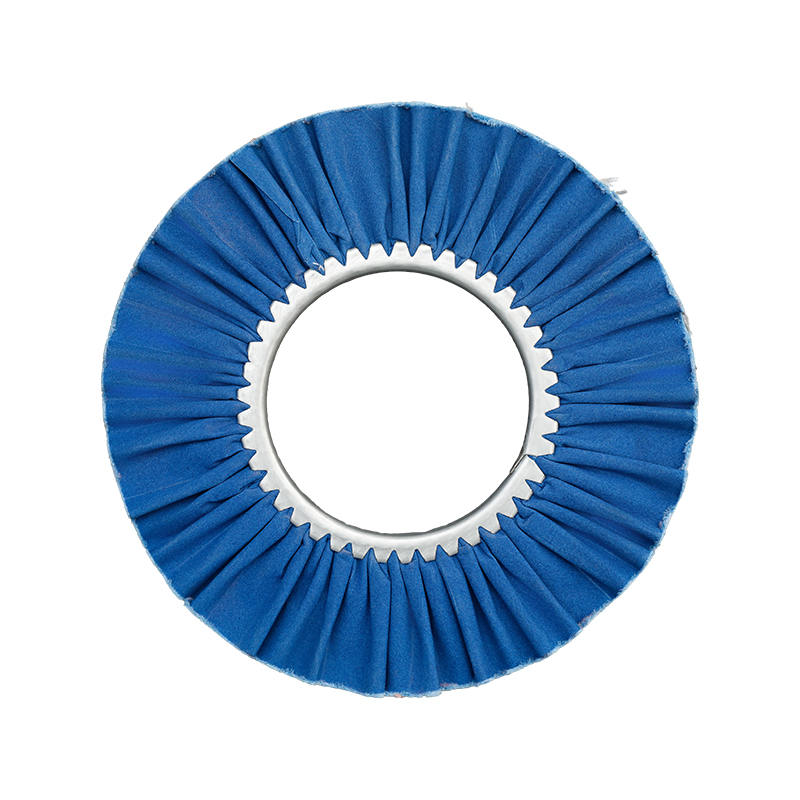
A roata de vant — denumită pe scară largă și roată de lustruire a căilor respiratorii, buff ventilat sau buff pentru căile respiratorii — este un unealtă de lustruire de înaltă performanță concepută special pentru etapele finale sau intermediare ale finisării suprafețelor metalice . Spre deosebire de roțile din sisal sau din bumbac cusut, care prioritizează îndepărtarea agresivă a materialului, roata eoliană este proiectată pentru precizie: construcția sa din pânză pliată și pliată creează canale de aer interne care permit fluxul continuu de aer prin roată în timpul funcționării. Această ventilație disipează în mod activ căldura atât de pe roată, cât și de pe suprafața piesei de prelucrat, permițând curse de lustruire mai lungi și neîntrerupte, o distribuție mai consistentă a compusului și un finisaj final mai curat și mai strălucitor decât poate oferi roțile convenționale de lustruit.
În termeni practici, roțile eoliene sunt instrumentul de alegere pentru obținerea finisajelor la nivelul oglinzii pe oțel inoxidabil, aluminiu, alamă, cupru, aliaj de zinc și o gamă largă de metale neferoase. Acestea sunt utilizate pe scară largă în producția de automobile, producția de hardware, fabricarea de ustensile de bucătărie, prelucrarea metalelor de mobilier, materialele de construcție și fluxurile de lucru de pretratare prin galvanizare. Indiferent dacă achiziționați roți eoliene pentru o linie de lustruire industrială de mare capacitate sau selectați una pentru lucrări de finisare de precizie, înțelegerea modului în care sunt construite, cum se comportă și cum să le asociați corect cu compuși de lustruire este esențială pentru obținerea unor rezultate profesionale consistente.
Acest ghid acoperă imaginea completă: construcția și mecanica roților eoliene, rolul claselor de tratament cu coduri de culoare, împerecherea compușilor în funcție de tipul de metal, industriile de aplicare, o comparație practică cu tipurile alternative de roți și un flux de lucru pas cu pas pentru obținerea unui adevărat finisaj în oglindă.
Ce face ca a Roata de vant Diferit: construcția căilor respiratorii explicată
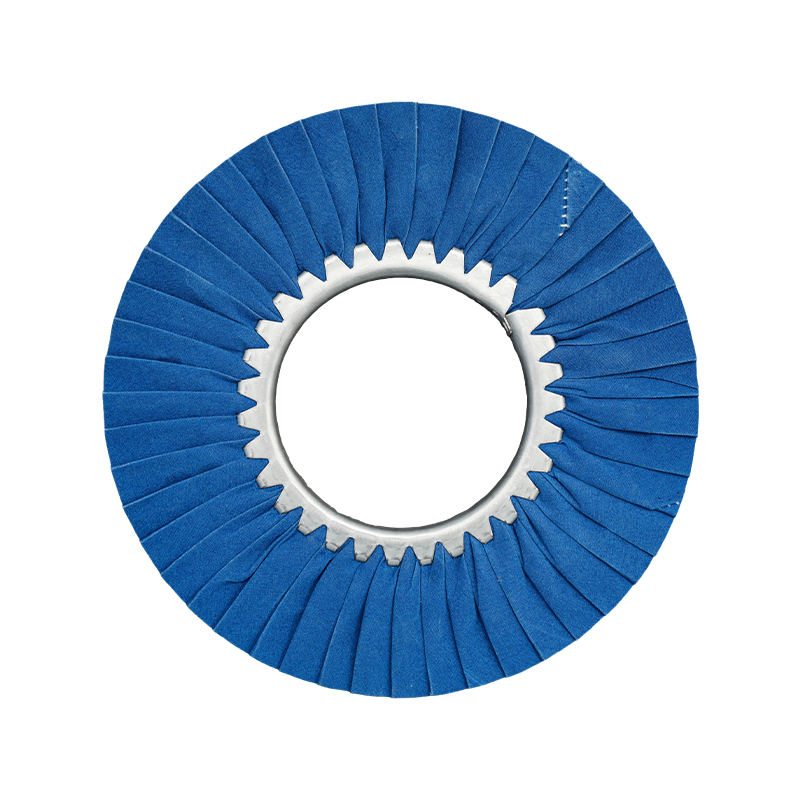
Caracteristica definitorie a unei roți de vânt este structura sa pliată, pliată. Spre deosebire de o roată de șlefuit convențională - care este construită din straturi plate de bumbac, muselină sau sisal stivuite paralel unul cu celălalt - o roată de vânt este construită prin atașarea mai multor straturi de pânză de bumbac la un inel central de oțel, astfel încât fiecare strat să formeze un pliu radial sau pliu. Aceste pliuri se proiectează spre exterior din centru, creând o suprafață de roată compusă din sute de margini individuale ale țesăturii, mai degrabă decât o suprafață plană netedă.
Consecințele practice ale acestui design sunt semnificative:
- Ventilatie activa: Canalele dintre fiecare pliu permit aerului să se deplaseze liber prin corpul roții în timpul rotației. Acest flux de aer transportă căldura departe de zona de contact în mod continuu, prevenind acumularea termică care poate decolora metalele moi sau poate întări prematur compusul de lustruit de pe fața roții.
- Retenție îmbunătățită a compușilor: Fiecare pliu acționează ca un mic buzunar care ține și eliberează compusul de lustruit pe măsură ce roata se rotește împotriva piesei de prelucrat. Acest lucru asigură o livrare a compusului mai uniformă și susținută decât roțile cu strat plat, reducând frecvența de reaplicare în timpul sesiunilor prelungite de lustruire.
- Lustruirea contactului cu marginile: Roțile de vânt sunt proiectate pentru șlefuirea marginilor - tehnica de a apăsa piesa de prelucrat pe marginea exterioară a feței roții, mai degrabă decât pe partea plată. Acest contact de margine concentrează presiunea de lustruire cu precizie, făcând roțile eoliene potrivite pentru piesele de prelucrat profilate, curbate sau cu geometrie complexă.
- Temperatura mai rece a suprafeței: Deoarece ventilația gestionează în mod activ căldura, roțile de vânt pot fi acționate pentru perioade mai lungi înainte ca piesa de prelucrat sau roata să fie nevoie să se răcească. Acesta este un avantaj cheie de eficiență pentru aplicațiile cu suprafețe mari, cum ar fi rezervoarele din oțel inoxidabil, panourile de aluminiu, corpurile de remorcă și placarea arhitecturală.
Placa centrală din oțel sau inelul de fixare de la miezul roții nu este doar o componentă de montare, ci acționează și ca un radiator și o ancoră structurală care menține pliurile sub tensiune constantă în timpul rotației la viteză mare. Roțile eoliene standard sunt construite la viteze de funcționare, de obicei, în intervalul de la 2.000 la 3.500 RPM, în funcție de diametrul roții, iar inelul central joacă un rol critic în prevenirea delaminarii la aceste viteze. Utilizați întotdeauna o flanșă de siguranță cu autocentrare atunci când montați o roată de vânt pentru a asigura o prindere sigură și pentru a preveni separarea straturilor de pânză de inelul central în timpul funcționării.
Înțelegerea Roata de vant Coduri de culoare și grade de tratament
Unul dintre cele mai practice aspecte ale lucrului cu roți eoliene este sistemul standardizat de codare a culorilor utilizat în industrie pentru a indica gradul de tratament și rigiditatea relativă a fiecărei roți. Culorile nu sunt decorative - fiecare semnalează un anumit nivel de fermitate a țesăturii, o etapă corespunzătoare în procesul de lustruire și un tip de metal recomandat. Înțelegerea acestui sistem permite operatorilor să selecteze roata corectă instantaneu, fără încercări și erori.
| Culoare | Nivelul de rigiditate | Etapa de lustruire | Adecvarea metalului primar | Împerecherea compusă tipică |
|---|---|---|---|---|
| Albastru (tratat la moara) | Cel mai înalt | Pasul 1 — Tăiați șlefuirea | Oțel inoxidabil, aliaje dure | Compus de smirghel negru |
| Roșu (Tratat) | Înalt | Pasul 1 — Tăiați șlefuirea | Oțel inoxidabil | Magie neagră / compus gri |
| Portocaliu (Tratat) | Mediu-Ridicat | Pasul 1 — Tăiați șlefuirea | Aluminiu, metale neferoase | Compus de tripoli maro |
| Galben (tratat la moara) | Mediu | Pasul 2 — Lustruirea culorii | Aluminiu, alama, cupru | Compus pentru ruj verde |
| Roz (Tratat) | Mediu-Soft | Pasul 2 — Lustruirea culorii | Oțel inoxidabil (second pass) | Compus galben de lux |
| Flanel alb / Domet | Cel mai moale | Pasul 3 — Finisajul final al oglinzii | Toate metalele, materialele plastice, lemnul lac | Diamant alb / ruj albastru / ruj mov |
Principiul de bază este simplu: roțile mai rigide taie mai agresiv, în timp ce roțile mai moi oferă o culoare și un luciu mai fin . O secvență de lustruire executată corespunzător trece progresiv de la roți mai dure, mai agresive asociate cu compuși mai grosieri în etapele incipiente, către roți mai moi cu compuși de finisare mai fine în etapa finală. Încercarea de a sări peste etape – de exemplu, aplicarea unei roți de vânt de flanel alb moale direct pe o suprafață din oțel inoxidabil puternic zgâriată – nu va produce un finisaj în oglindă; pur și simplu va lustrui peste zgârieturi fără a le îndepărta, rezultând o suprafață neuniformă și neclară.
Este important de reținut că convențiile de culoare pot varia ușor între producători. Verificați întotdeauna rigiditatea și datele de aplicare furnizate de furnizorul dvs. specific, în loc să vă bazați doar pe culoare ca un ghid absolut. Acestea fiind spuse, cadrul larg descris mai sus reflectă standardul industriei larg acceptat și este o referință de pornire fiabilă pentru majoritatea aplicațiilor.
Cum să potriviți a Roata de vant cu compusul de lustruire potrivit
Relația dintre roata eoliană și compusul de lustruire nu este opțională - este baza întregului proces de lustruire. Roata asigură mecanismul mecanic de livrare; compusul asigură chimia abrazivă de tăiere sau finisare. Utilizarea incorect a oricărui element subminează rezultatul ambelor.
Secvența de lustruire a oțelului inoxidabil
Pentru oțel inoxidabil, abordarea recomandată este un proces minim în două etape, folosind roți eoliene. Începe cu a roata de vant tratata rosu sau albastru încărcat cu smirghel negru (magie neagră) compus. Acest prim pas funcționează la aproximativ 3.000 până la 3.500 RPM și îndepărtează urmele de zgârieturi de 320–400 de granule, oxidarea suprafeței și orice linii de șlefuire reziduale rămase de la procesarea anterioară. Al doilea pas folosește a roata de vant tratata roz combinat cu compus galben de lux la aproximativ 3.000 RPM pentru a aduce suprafața de la un finisaj satinat la un finisaj cu luciu ridicat. Pentru rezultate de calitate expozițională, o trecere finală cu o roată de vânt din flanel cu domet alb, încărcată cu compus de ruj albastru sau violet, va produce un finisaj profund în oglindă, care este efectiv lipsit de textura suprafeței vizibile.
Secvența de lustruire a aluminiului
Aluminiul necesită o abordare ușor diferită. Deoarece aluminiul este mai moale și mai poros decât oțelul inoxidabil, absoarbe compusul mai ușor și poate dezvolta caneluri adânci dacă sunt folosite roți prea agresive. Începe cu o roată de vânt tratată portocaliu și compus tripoli maro la 3.000 până la 3.500 RPM pentru a îndepărta urmele de șlefuire cu granulație de 400 și 600 de pe suprafață. Urmați cu a roată eoliană tratată cu moara galbenă combinat cu compusul de ruj verde la 2.500 până la 3.000 RPM pentru a dezvolta profunzimea și strălucirea culorii. Pentru finisaje de calitate pe roți de aluminiu, rezervoare sau plăci diamantate, finisați cu o roată de flanel și un compus fin violet sau albastru. Aplicați o presiune moderată și evitați să rămâneți într-o singură poziție pentru a preveni deformarea suprafeței indusă de căldură pe panourile subțiri de aluminiu.
Alamă, cupru și aliaj de zinc
Pentru piesele de prelucrat din alamă și cupru, compusul tripoli maro asociat cu o roată eoliană portocalie sau galbenă servește ca pas eficient de tăiere de primă trecere care îndepărtează urmele de suprafață și oxidarea ușoară fără a suprataia substratul metalic mai moale. Cea de-a doua etapă folosește un compus de roșu roșu cu o roată moale de flanel pentru a dezvolta luciul bogat și cald caracteristic finisajelor de alamă și cupru de înaltă calitate. Componentele feroneriei din aliaj de zinc - frecvente în accesoriile decorative, feroneria ușilor și accesoriile pentru baie - răspund bine la o secvență directă în doi pași folosind compus galben pentru tăiere și compus diamant alb pe o roată de flanel pentru culoarea finală.
Suprafețe nemetalice: materiale plastice, lac din lemn și piele
Profilul de funcționare mai rece al roții eoliene îl face potrivit și pentru anumite aplicații nemetalice. Pe suprafețele vopsite, lacul de mobilier lucios și articolele din piele, varianta roată de vânt din flanel moale - utilizată la viteză mică (de obicei sub 2.200 RPM) cu compus alb sau albastru - poate îndepărta zgârieturile ușoare ale suprafeței și reda luciul fără a genera niveluri de căldură care ar înmuia suprafața. Această versatilitate face ca roțile eoliene să fie un instrument util nu numai în mediile de prelucrare a metalelor, ci și în detalierea auto, atelierele de finisare pentru prelucrarea lemnului și producția de articole din piele.
Roata de vant față de alte tipuri de roți de lustruire: unde se potrivește fiecare în procesul de lustruire
Profesioniștii în finisarea metalelor lucrează cu mai multe tipuri de roți, fiecare poziționat într-un anumit stadiu al secvenței de lustruire. Înțelegerea unde se potrivește roata eoliană - și unde nu - previne greșelile costisitoare și cheltuielile consumabile irosite.
| Tip roată | Constructii | Generare de căldură | Agresivitate de tăiere | Cea mai bună etapă | Capabil finisaj cu oglindă |
|---|---|---|---|---|---|
| Roata de sisal | Straturi de fibre de sisal cusute | Înalt | Foarte sus | Pasul 1 — Reducere puternică | Nu |
| Bumbac cusut în spirală | Bumbac plat, inele cusute | Mediu | Mediu | Pasul 2 — Tăiere intermediară și culoare | parțial (satin) |
| Roata de vant (Treated) | Pânză plisată, inel central | Scăzut-Mediu | Mediu–High (by grade) | Pasul 1–2 (în funcție de gradul de culoare) | Da (cu grad de flanel) |
| Roata de vant (Flannel) | Flanel plisat, inel central | Foarte Scăzut | Scăzut | Pasul 3 — Finisaj în oglindă | Da |
| Mop de bumbac liber | Bumbac moale necusut | Foarte Scăzut | Foarte Scăzut | Pasul 3 - Culoarea finală | Da |
Principala concluzie din această comparație este că roțile eoliene ocupă o poziție unică în secvența de lustruire: sunt capabile să ofere atât tăiere, cât și culoare în funcție de gradul de tratament, făcându-le unul dintre cele mai versatile tipuri de roți disponibile. O stație de lustruire bine echipată poate finaliza o întreagă secvență de finisare în mai multe etape folosind doar roți de vânt de grade progresiv mai moi - de la o roată albastră sau roșie tratată dur pentru tăierea inițială până la o roată de vânt de flanel pentru trecerea finală a oglinzii. Această consolidare a fluxului de lucru este un avantaj semnificativ de eficiență în setările industriale în care schimbările de scule reprezintă costuri reale ale timpului de nefuncţionare.
Industrii și produse în care sunt folosite roțile eoliene
Roțile eoliene se găsesc într-o gamă largă de industrii de producție. Combinația lor de ventilație de răcire, grade de tratament versatile și reținere consistentă a compusului le face bine potrivite pentru orice mediu de producție în care aspectul suprafeței metalice este un criteriu de calitate - care cuprinde o mare parte a bunurilor de larg consum și industriale.
Piese și accesorii auto
Roțile de vânt sunt instrumente standard de lustruire în producția de piese auto și detalierea pieței de schimb. Jantele din aliaj de aluminiu, sistemele de evacuare din inox, ornamentele cromate, barele de protecție, rezervoarele de combustibil și carcasele motorului necesită finisaje de oglindă de înaltă calitate, care îndeplinesc atât standardele estetice, cât și cele de rezistență la coroziune. Funcționarea mai rece a roților eoliene este deosebit de valoroasă atunci când lustruiți jantele din aluminiu - o componentă cu pereți subțiri care se poate deforma sau dezvolta suprafețe neuniforme dacă este expusă la căldură excesivă în timpul șlefuirii. O secvență standard în doi pași, folosind roți de vânt portocaliu și galben cu compuși tripoli și verde, poate aduce o roată din aluminiu prelucrată brut la un finisaj de calitate spectacol în mod eficient.
Ustensile de bucătărie și vase de bucătărie din oțel inoxidabil
Oalele, tigăile, chiuvetele, echipamentele de blat și mașinile de prelucrare a alimentelor sunt printre aplicațiile cu cel mai mare volum pentru roțile eoliene în fabricarea din oțel inoxidabil. Industria alimentară și catering impune cerințe stricte de finisare a suprafeței — atât din motive de igienă (suprafețele netede, neporoase rezistă aderenței bacteriene), cât și pentru estetica consumatorilor. Roțile eoliene combinate cu compuși adecvați din oțel inoxidabil oferă un luciu ridicat, un finisaj uniform direcțional necesar pentru produsele de bucătărie comerciale pentru a trece standardele de inspecție pe piețele majore de export.
Hardware și componente de precizie
Mânerele ușilor, balamalele, încuietori, robinete, supape, fitinguri de țevi și feronerie arhitecturală decorativă sunt adesea lustruite cu roți de vânt atât în configurații manuale, cât și automate. Pentru componentele de feronerie din aliaj de zinc și alamă destinate galvanizării cu crom sau nichel, lustruirea roții eoliene este de obicei etapa finală înainte de baia de placare - calitatea suprafeței substratului lustruit determină în mod direct calitatea aderenței și uniformitatea aspectului stratului de placare depus. Orice defecte de suprafață care nu sunt îndepărtate prin lustruire vor fi amplificate, nu ascunse, prin procesul de placare.
Mobilier si metalurgie interioara
Cadrele de mobilier metalice, incrustațiile decorative din oțel și alamă, picioarele mesei din oțel inoxidabil și feroneria de înaltă calitate a dulapului folosesc toate lustruirea cu roți de vânt pentru a obține finisajele netede și reflectorizante cerute de designerii de mobilier și antreprenorii de interior. În acest context de aplicație, roata de vânt din flanel este deosebit de apreciată pentru capacitatea sa de a produce un rezultat de mare luciu pe profile complexe și geometrie curbă, fără a lăsa urme de șlefuire direcțională.
Materiale de constructii si componente arhitecturale
Panourile de placare din oțel inoxidabil, balustradele, interioarele liftului, semnalizarea și elementele decorative structurale din clădirile comerciale sunt lustruite conform specificațiilor folosind roți de vânt în configurații de mașini de șlefuit de format mare. Roțile de vânt cu diametru mare – de 10 inchi și mai sus – sunt utilizate în mod obișnuit pe liniile automate de lustruire pentru prelucrarea secțiunilor lungi de material plat sau tub, unde finisarea uniformă a suprafeței pe toată lungimea piesei este esențială pentru acceptarea arhitecturală.
Galvanizarea și tratarea suprafeței Preprocesare
În instalațiile de galvanizare, lustruirea roții eoliene este adesea ultima etapă de prelucrare manuală sau automată înainte ca piesele să intre în baia de placare. Cerința este de a furniza o suprafață netedă din punct de vedere geometric și fără reziduuri de compus de lustruire încorporate, depuneri sau micro-zgârieturi. Caracteristica de funcționare la rece a roții eoliene reduce riscul de urme termice pe secțiunile subțiri de metal de bază, ceea ce este relevant în special pentru componentele cu detalii fine sau colțuri interioare ascuțite.
Cum să selectați roata de vânt din dreapta: factori cheie de specificație
Pentru managerii de achiziții și operatorii de linii de lustruire care selectează roțile eoliene, următorii factori de specificație determină potrivirea scopului. Cumpărarea unei clase sau dimensiuni greșite este o sursă obișnuită și ușor de evitată de calitate inconsistentă a finisajului și costuri inutile ale consumabilelor.
- Diametrul roții: Disponibil de la aproximativ 100 mm (4 inchi) la 500 mm (20 inchi), în funcție de producător. Diametrele mai mici se potrivesc mașinilor de șlefuit și lustruit de mână pentru lucrări de precizie sau cu piese mici; diametre mai mari sunt utilizate pe mașinile industriale de șlefuit care prelucrează panouri, tuburi sau bare mai mari. Potriviți diametrul cu dimensiunea fizică a piesei de prelucrat și cu capacitatea arborelui mașinii.
- Număr de straturi: Roțile de vânt sunt disponibile în mod obișnuit în configurații cu 16 straturi, deși variantele industriale mai grele pot avea mai multe straturi pentru o densitate suplimentară a feței. Numărul mai mare de straturi oferă, în general, mai multă retenție a compusului și o față puțin mai fermă - utilă pentru aplicații cu tăieturi mai grele. Numărul mai mic de straturi produce o față mai moale și mai flexibilă, potrivită pentru lustruirea conturului.
- Dimensiunea inelului central: Diametrul interior al plăcii centrale din oțel trebuie să se potrivească cu dimensiunea arborelui sau arborelui mașinii dumneavoastră. Diametrele interioare standard includ 55 mm, 76 mm și dimensiuni mai mari pentru mașinile industriale. Confirmați întotdeauna compatibilitatea înainte de a comanda în cantitate.
- Grad de tratament (culoare): După cum este descris în secțiunea de cod de culoare de mai sus, selectați gradul de tratament adecvat pentru tipul de metal și stadiul de lustruire. Pentru un flux de lucru din oțel inoxidabil în două etape, veți avea nevoie cel puțin de o roată tratată cu roșu sau albastru pentru tăiere și de o roată roz sau de flanel pentru culoare și finisare. Pentru clasele de aluminiu, portocaliu și galben acoperă secvența standard în două etape.
- Viteza maxima de operare: Verificați întotdeauna turația maximă nominală a roții în raport cu viteza axului mașinii dumneavoastră. Roțile cu diametru mai mare au valori nominale maxime mai mici de RPM; rularea unei roți eoliene peste viteza sa nominală riscă delaminarea plăcii centrale și reprezintă un pericol grav pentru siguranța operatorilor.
- Material pânză: Roțile de vânt standard folosesc pânză de bumbac în diferite grade de moliciune. Roțile de vânt din flanel premium (flanel domet) folosesc un material de flanel ultra-moale și sunt rezervate exclusiv pentru lustruirea finală a oglinzii. Unele variante specifice aplicației folosesc material nețesut din nailon pentru operațiunile de curățare, șlefuire și trefilare a suprafețelor pe suprafețe neregulate sau conturate, unde roțile convenționale din material textil ar fi prea rigide.
Pas cu pas: obținerea unui finisaj în oglindă cu roți de vânt
Următorul flux de lucru se aplică pieselor de prelucrat din oțel inoxidabil ca exemplu principal, dar aceeași logică - cu substituții de compuși adecvate - se aplică aluminiului, alamei și altor metale.
Etapa 1: Pregătirea suprafeței
Înainte de a introduce orice roată de șlefuit, asigurați-vă că suprafața de bază a fost șlefuită la o granulație de cel puțin 320-400. Zgârieturile mai grele, cusăturile de sudură și scara ar fi trebuit rezolvate mai devreme cu o roată de sisal sau cu o bandă abrazivă. Roata eoliană nu este proiectată pentru îndepărtarea grea de stoc; aducerea unei suprafețe puternic deteriorate direct la o roată de vânt va avea ca rezultat o sesiune de tăiere prelungită, ineficientă și un rezultat slab. Începeți etapa roții eoliene cu o suprafață curată, șlefuită cu granulație de 400, oferă cel mai bun raport cost-rezultat.
Etapa 2: Lustruire cu tăiere la prima trecere (roată roșie sau albastră)
Montați roata de vânt tratată cu roșu sau albastru și încărcați-o cu compus de șmirghel negru. Setați mașina la aproximativ 3.000–3.500 RPM. Apăsați marginea roții pe piesa de prelucrat cu o presiune constantă și constantă și lucrați în treceri suprapuse. Scopul în această etapă este de a elimina toate liniile vizibile de șlefuire cu granulație de 400 și de a produce o suprafață uniformă satinată. Reaplicați compusul pe roata de filare la fiecare 45-60 de secunde pentru a menține eficiența tăierii. Nu lăsați roata să funcționeze uscat - o roată uscată de sisal sau de bumbac tratat poate produce zgârieturi adânci, neregulate, care sunt greu de îndepărtat în etapele ulterioare.
Etapa 3: Lumirea culorii a doua trecere (roată de vânt roz)
După ce curățați compusul negru rezidual de pe suprafața piesei de prelucrat cu o cârpă curată, treceți la roata eoliană tratată cu roz și încărcați cu compus de lux galben. Reduceți viteza mașinii la aproximativ 2.800–3.200 RPM. Roata roz este mai moale decât cea roșie și va estompa orice urme de tăiere rămase din etapa 2, dezvoltând în același timp un luciu clar, de înaltă luminozitate. Această etapă trece suprafața de la un aspect satinat la o reflectivitate aproape de oglindă. Pentru multe aplicații industriale — componente hardware, ustensile de bucătărie, fitinguri pentru țevi — rezultatul de la sfârșitul acestei etape este suficient pentru livrare.
Etapa 4: Finisare finală în oglindă (Roată de vânt de flanel)
Pentru aplicațiile care necesită un finisaj cu oglindă adevărată - hardware arhitectural, componente auto de calitate superioară, ustensile de bucătărie premium sau produse decorative din oțel inoxidabil - adăugați o trecere finală cu o roată de vânt din flanel cu domet alb, încărcată cu compus de ruj albastru sau violet. Reduceți viteza mașinii la 1.800–2.200 RPM pentru a minimiza căldura și a maximiza răspunsul la suprafață la abrazivul fin. Fața ultra-moale a roții de flanel și conținutul abraziv de oxid de crom sau oxid de aluminiu al compusului fin lucrează împreună pentru a elimina orice micro-zgârieturi rămase și pentru a produce o suprafață de oglindă foarte reflectorizantă, fără distorsiuni.
După etapa finală de lustruire, curățați imediat suprafața cu o cârpă curată și uscată sau un prosop din microfibră pentru a îndepărta toate reziduurile compuse. Pentru componentele din oțel inoxidabil care vor fi manipulate frecvent, un strat subțire de ceară de protecție sau lac aplicat după lustruire ajută la păstrarea finisajului în oglindă, prevenind oxidarea suprafeței și contaminarea amprentelor digitale în timpul depozitării și transportului.
Cele mai bune practici de siguranță și întreținere pentru roțile eoliene
Operarea în siguranță a roților eoliene și întreținerea lor corectă protejează atât operatorii, cât și calitatea producției finite. Următoarele practici sunt standard în mediile profesionale de lustruire și trebuie urmate în mod constant.
- Utilizați întotdeauna o flanșă de siguranță ventilată: Roțile de vânt trebuie montate cu o flanșă de siguranță cu autocentrare, mai degrabă decât cu flanșe solide standard. Flanșa ventilată prinde uniform inelul central al roții și previne delaminarea straturilor de pânză plisată de pe placa centrală de oțel sub forțele centrifuge generate la viteza de funcționare.
- Purtați EIP în orice moment: Sunt necesare ecrane faciale sau ochelari de protecție, mănuși de lucru și un aparat respirator pentru praf de metal fin și particule compuse. La 3.000 rpm, resturile compuse și particulele de metal devin în aer cu viteză mare. Expunerea pe termen lung prin inhalare la metal fin și praf compus este un pericol recunoscut pentru sănătatea muncii.
- Nu depășiți niciodată RPM nominal: Viteza excesivă a unei roți eoliene cauzează fracturi de tensiune în inelul central și poate duce la dezintegrarea catastrofală a roții. Potriviți dimensiunea roții cu viteza mașinii înainte de fiecare utilizare și verificați acest lucru la fiecare schimbare a roții.
- Greblați roata în mod regulat: Pe măsură ce se aplică compusul și apar ciclurile de căldură, compusul de lustruire întărește și glazește fața roții eoliene, reducând eficiența tăierii sau finisării. Utilizați o greblă pentru roată (un instrument abraziv grosier ținut de fața roții care se învârte) înainte de utilizarea inițială și periodic între sesiunile de lustruire prelungite pentru a reface suprafața roții și a îndepărta acumularea de compus întărit.
- Dedicați fiecare roată unui singur compus: Contaminarea încrucișată a unei roți eoliene cu diferiți compuși introduce chimie abrazivă inconsecventă care poate lăsa urme imprevizibile la suprafață. Marcați clar fiecare roată cu compusul său desemnat și aplicați această disciplină la nivelul producției.
- Inspectați roțile înainte de utilizare: Verificați inelul central pentru semne de crăpare, deformare sau strângere liberă. Inspectați pliurile din pânză pentru uz, secțiuni lipsă sau acumulare de compus care nu pot fi îndepărtate prin greblare. O roată eoliană deteriorată trebuie scoasă imediat din funcțiune – riscul de defecțiune la mijlocul funcționării nu este acceptabil într-un mediu de lustruire profesională.
- Depozitați corect: Păstrați roțile eoliene nefolosite într-un mediu rece și uscat, ferit de lumina directă a soarelui, solvenți și umiditate. Expunerea la umiditate poate slăbi adezivul dintre pânză și inelul central al roților tratate, reducând durata de viață efectivă a acestora.
Întrebări frecvente despre Wind Wheels
Poate o roată de vânt înlocui o roată de sisal în secvența de lustruire?
În cele mai multe cazuri, nu. O roată eoliană tratată dur (albastru sau roșu) poate face față lucrărilor de tăiere ușoare până la moderate pe suprafețe care au fost șlefuite la granulație 320-400, dar îi lipsește rigiditatea structurală și abrazibilitatea fibrelor unei roți de sisal atunci când se confruntă cu zgârieturi adânci, urme grele de matriță sau pregătirea cusăturii de sudură. Pentru suprafețele care au doar urme minore de șlefuire sau linii anterioare de lustruire, o roată de vânt tratată este pe deplin capabilă ca unealtă de prim pas. Pentru suprafețele puternic deteriorate, trebuie folosită mai întâi o roată de sisal înainte de a introduce roata de vânt.
Cât durează o roată eoliană în utilizare în producție?
Durata de viață depinde de viteza de funcționare, presiunea aplicată, frecvența aplicării compusului și diligența de întreținere. Roțile eoliene care sunt greblate în mod regulat, care sunt operate în limitele vitezei lor nominale și utilizate cu încărcare compusă adecvată, vor rezista de obicei mai mult decât roțile convenționale din bumbac cusute în aplicații echivalente, deoarece construcția plisată distribuie uzura mai uniform pe suprafața roții. Roțile de vânt de tip flanel utilizate pentru finisarea finală la viteze mai mici tind să aibă cea mai lungă durată de viață din gamă.
Care este diferența dintre o roată eoliană și un buff obișnuit al căilor respiratorii?
Acestea sunt aceeași categorie de produse în cadrul diferitelor convenții regionale de denumire. În contextul de producție și export din China, roata de lustruire ventilată plisată este denumită în mod obișnuit roată de vânt (风轮 / 风叶轮). În contextele profesionale de prelucrare a metalelor din America de Nord și din Europa, același produs este de obicei denumit un șlefuitor al căilor respiratorii, roată de lustruire a căilor respiratorii, ștanțare ventilată sau ștergere a căilor respiratorii. Designul structural și funcția sunt identice.
Pot fi folosite roțile de vânt pe o polizor unghiular de mână?
Da — șlefuirea marginilor cu o roată eoliană montată pe o polizor unghiular este o tehnică utilizată pe scară largă, în special pentru lustruirea roților de aluminiu, a panourilor de caroserie a vehiculelor și a secțiunilor mari plate din metal care nu pot fi aduse la o mașină de lustruit montată pe banc. Asigurați-vă că diametrul roții este evaluat pentru viteza de rotație a polizorului unghiular utilizat și utilizați o placă reductoră centrală și flanșe adecvate pentru o montare sigură. Mențineți un unghi constant și evitați să apăsați roata plat pe suprafață - tehnica de contact cu marginile este esențială pentru a obține rezultate uniforme cu o roată eoliană pe o unealtă portabilă.
Concluzie: De ce roata eoliană este alegerea profesională pentru finisarea în oglindă
Combinația roții eoliene de ventilație activă, grade de tratament versatile și livrare consistentă a compusului abordează provocările de bază ale finisării metalelor de înaltă calitate: managementul căldurii, uniformitatea suprafeței și eficiența procesului. Niciun alt tip de roată nu acoperă o gamă atât de largă de etape de lustruire — de la șlefuirea de la prima trecere a metalelor dure până la finisarea finală în oglindă a suprafețelor din aluminiu, oțel inoxidabil, alamă și nemetal, menținând în același timp profilul de operare mai rece care protejează atât piesa de prelucrat, cât și operatorul.
Pentru managerii de producție și profesioniștii din achiziții care aprovizionează consumabile de lustruire, recomandarea practică este să investească într-un set complet de calități pentru roți eoliene - cel puțin un grad tratat dur pentru tăiere, un grad mediu pentru dezvoltarea culorii și un grad de flanel pentru lucrarea finală a oglinzii - și să asocieze fiecare grad în mod consecvent cu compusul de lustruire adecvat pentru metalele prelucrate. Consecvența în selecția roților, împerecherea compușilor și parametrii de funcționare este baza unei rezultate de lustruire repetabilă și de înaltă calitate.
Atunci când evaluați furnizorii de roți eoliene, căutați o densitate constantă a stratului, o calitate verificată a inelului central și o duritate fiabilă a tratamentului în toate loturile de producție. Diferența dintre o roată eoliană bine fabricată și una substandard devine vizibilă foarte repede în rezultatele de lustruire - iar costul pieselor casate sau reprelucrate depășește cu mult economiile obținute prin sculele cu costuri reduse. Pentru cumpărătorii B2B, aprovizionarea la scară, solicitarea de certificări de materiale și de testare a loturilor de mostre înainte de a se angaja la volume mari este o practică standard și este foarte recomandabilă.