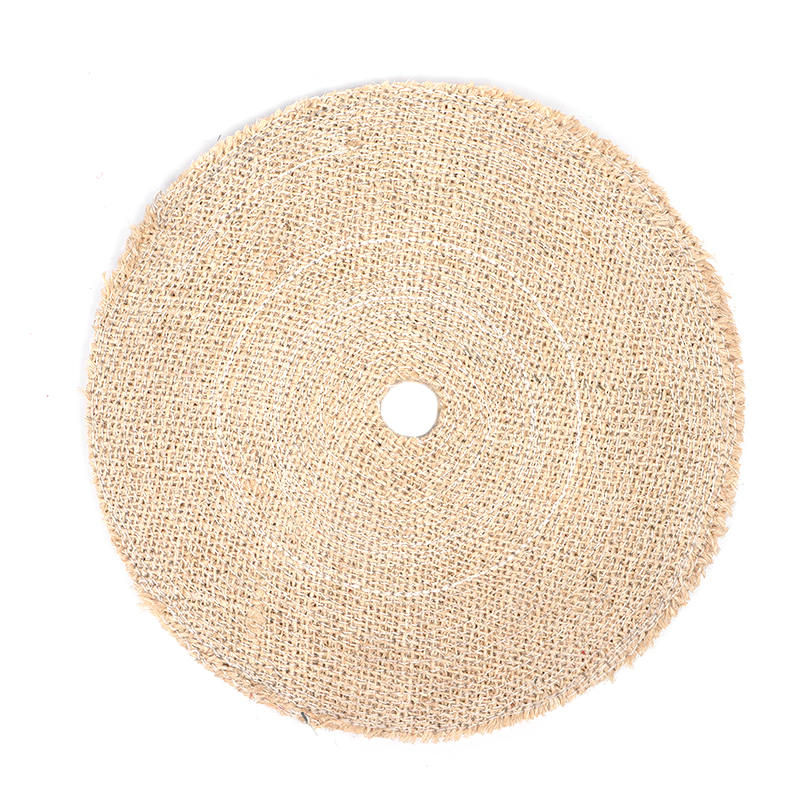
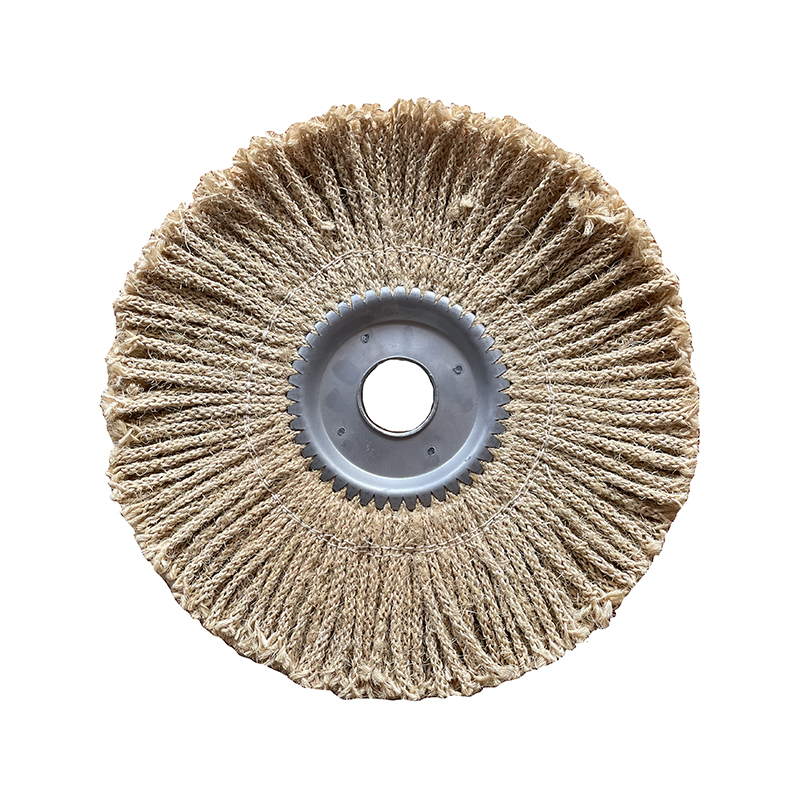
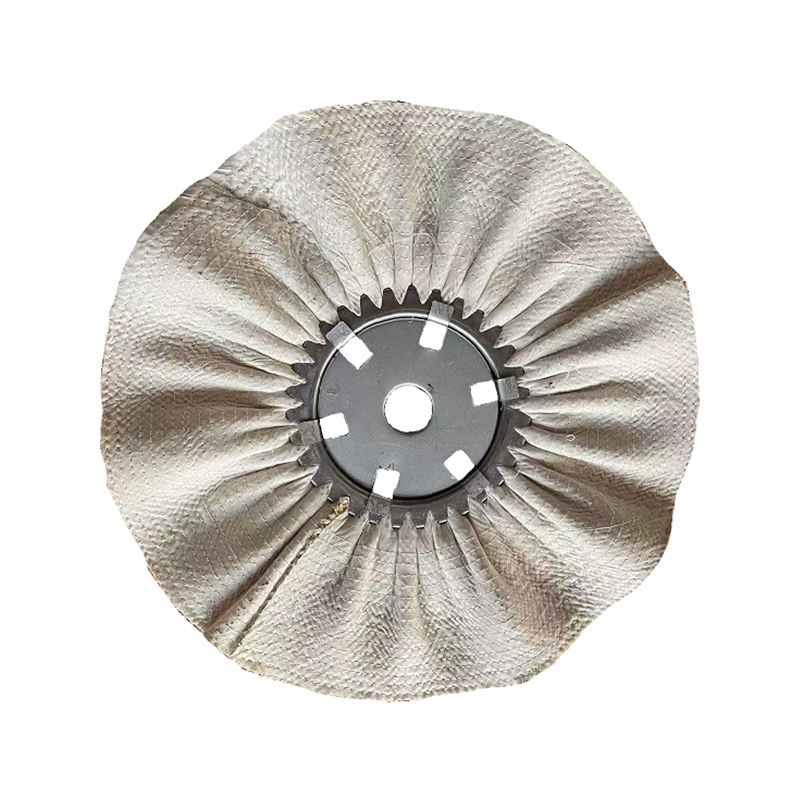
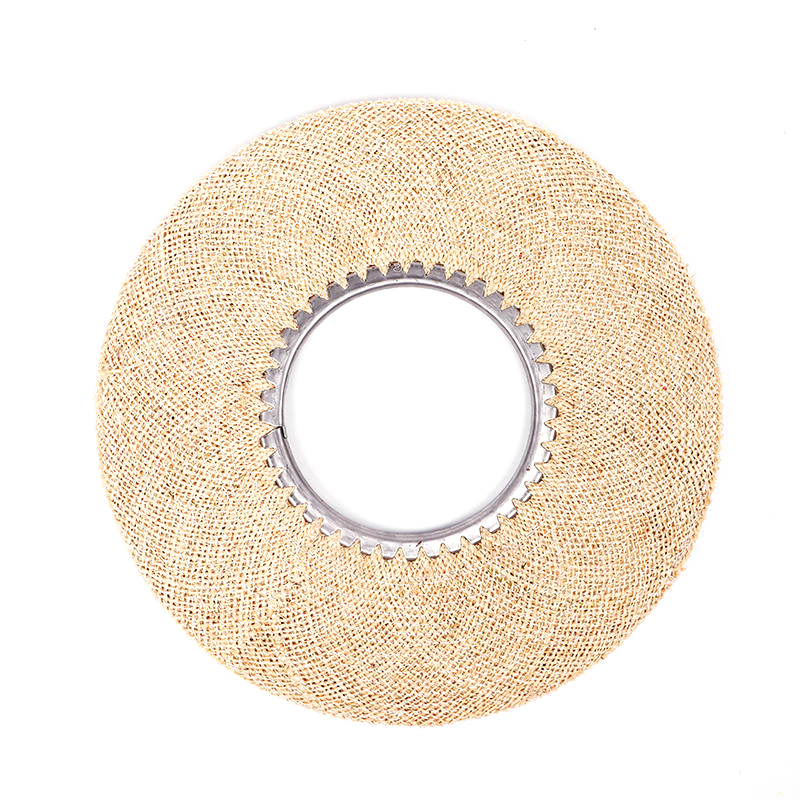
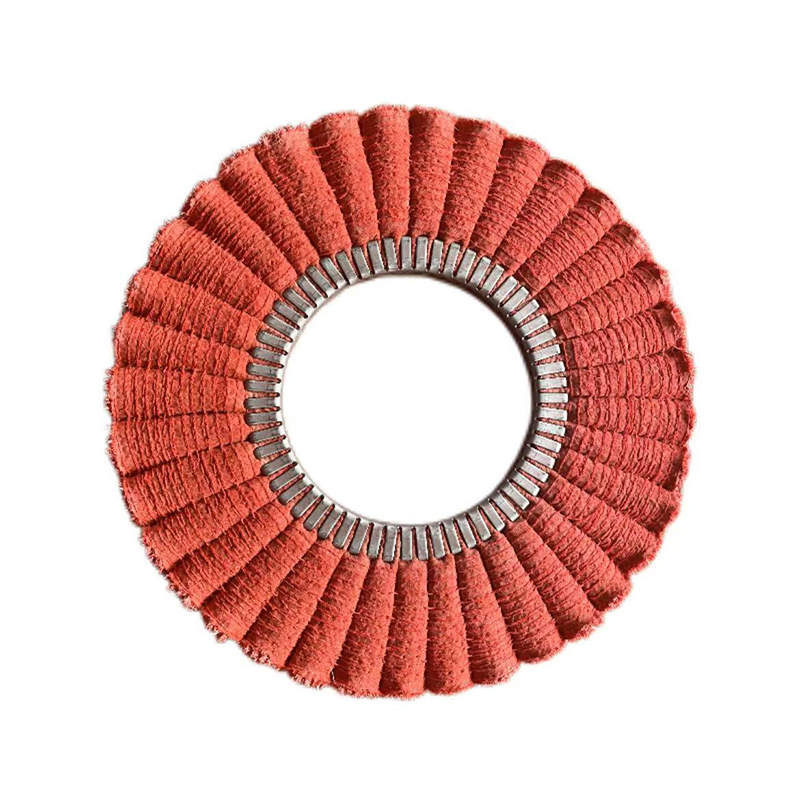
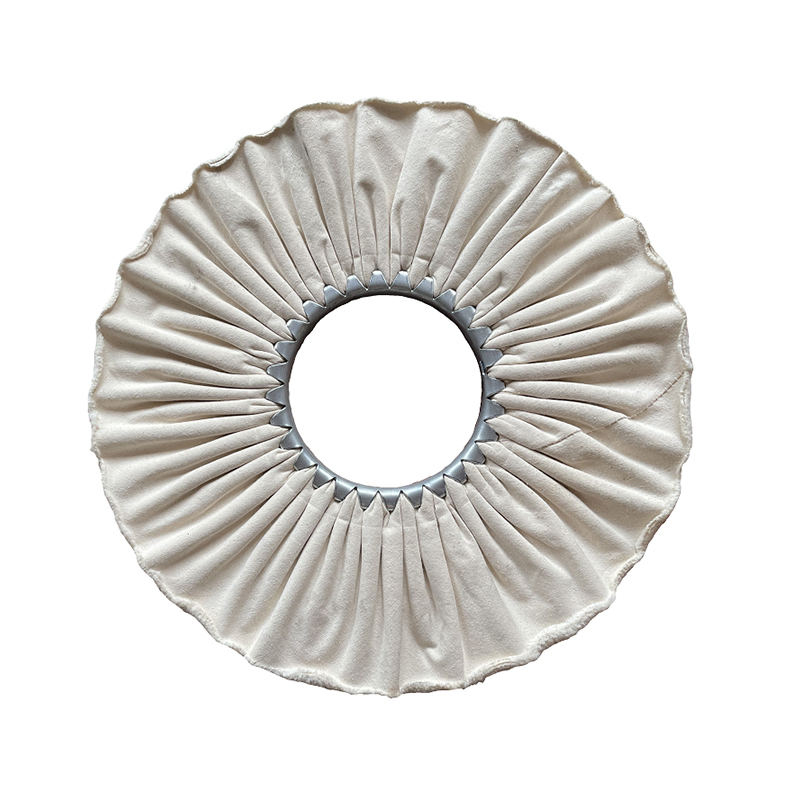
A roată de sisal — numită și roată de șlefuit sisal sau șlefuit de sisal — este a unealtă de lustruire și tăiere rezistentă utilizat în principal pentru șlefuirea imperfecțiunilor suprafeței și pregătirea pieselor metalice pentru etapele ulterioare de finisare. Spre deosebire de roțile din pânză mai moale, care sunt concepute pentru lustruirea finală a culorii, o roată de sisal oferă o acțiune de tăiere agresivă care îndepărtează zgârieturile, urmele de scule, liniile de matriță și neregularitățile de suprafață pe care alte roți pur și simplu nu le pot aborda. Dacă lucrați cu oțel inoxidabil, fier, aliaje de oțel sau chiar anumite metale moi, cum ar fi aluminiul și alama, înțelegerea pentru ce este folosită o roată de sisal - și cum să o utilizați corect - poate îmbunătăți dramatic eficiența și calitatea procesului dvs. de finisare a metalelor.
Acest articol acoperă tot ce trebuie să știți: originile materiale ale fibrei de sisal, construcția roților de șlefuit sisal, aplicațiile industriale de bază ale acestora, cum să selectați roata potrivită pentru proiectul dvs., ce compuși de lustruire se potrivesc cel mai bine cu ei și cum să le întrețineți pentru o durată lungă de viață. Indiferent dacă sunteți un metalurgist profesionist, un operator de atelier de fabricație sau un specialist în achiziții, aprovizionarea cu consumabile de lustruire, acest ghid vă oferă o bază completă și practică.
Ce este fibra de sisal și de ce este folosită în roțile de lustruire?
Fibra de sisal provine din Agave sisalana plantă, o suculentă rezistentă originară din America Centrală și cultivată pe scară largă astăzi în Africa de Est, Brazilia și părți ale Asiei. Frunzele lungi, în formă de sabie, ale plantei sunt recoltate și decorticate mecanic pentru a extrage fire subțiri, dure, celulare de fibre. Aceste fibre sunt printre cele mai puternice fibre vegetale naturale disponibile comercial, motiv pentru care au fost folosite de secole la fabricarea frânghiei, sforii, snurului de balotat și a produselor textile grele.
Când este aplicată la fabricarea roților de lustruire, fibra de sisal aduce trei proprietăți cheie la masă: rigiditate structurală , abrazivitatea naturală , și capacitatea inerentă de absorbție a grăsimilor . Rigiditatea firelor de sisal permite roții să mențină o presiune fermă de contact cu o suprafață metalică, generând acțiunea mecanică necesară pentru aplatizarea defectelor suprafeței înălțate. Microtextura naturală a fibrei în sine contribuie la un caracter abraziv ușor, în timp ce porozitatea fibrei îi permite să absoarbă și să mențină eficient compusul de lustruit - asigurând că agentul de tăiere este distribuit uniform pe piesa de prelucrat în timpul ciclului de șlefuire.
Aceste proprietăți disting în mod clar roțile de sisal de roțile de lustruit din bumbac sau muselină, care sunt mai moi, mai flexibile și mai potrivite pentru lustruirea culorii în faza ulterioară, mai degrabă decât pentru îndepărtarea inițială a materialului. Înțelegerea acestei distincții este esențială atunci când selectați instrumentul potrivit pentru fiecare etapă a unui flux de lucru de finisare a metalului în mai multe etape.
Cum este construită o roată de lustruire sisal?
Construcția unui roată de sisal determină în mod direct agresivitatea de tăiere, flexibilitatea și durabilitatea generală. Cele mai multe roți de lustruire din sisal disponibile în comerț sunt construite din mai multe straturi - de obicei 11 straturi - de țesătură sisal țesătă sau tăiată în presă, stivuite împreună și ținute pe loc printr-un model de cusătură în spirală. Această cusătură este esențială: cu cât rândurile de cusături sunt mai apropiate, cu atât roata devine mai rigidă, rezultând o acțiune de tăiere mai agresivă și mai precisă. Roțile comerciale stşiard au, de obicei, o separare a cusăturilor de un sfert de inch (aproximativ 6 mm), care oferă un echilibru sigur între rigiditate și reținerea compusului.
Sunt disponibile mai multe modele de cusături, în funcție de aplicația dorită:
- Cusături concentrice — rânduri circulare paralele cu marginea exterioară a roții, oferind o rigiditate uniformă pe față.
- Cusătură cu spițe drepte — linii radiale de la centru la margine, oferind un profil ceva mai flexibil.
- Cusătură cu arc radial — un design cu spițe curbate care distribuie stresul mai uniform și reduce uzura în timpul funcționării la viteză mare.
Multe roți de sisal încorporează, de asemenea, un strat exterior subțire de bumbac sau pânză de muselină. Această acoperire are un scop practic: împiedică marginile aspre din sisal să zgârie accidental suprafețele adiacente zonei de lustruire, permițând operatorilor să lucreze mai aproape de flanșe, margini și geometrii complexe fără a lăsa urme nedorite.
Dincolo de construcție, roțile de sisal sunt frecvent disponibile în două stări de tratament: netratat (uscat) and tratat chimic (tratat prin imersie) . Roțile tratate sunt impregnate cu un agent de întărire - adesea codificat cu culori pentru a indica intensitatea tratamentului (albastru, portocaliu, roz, verde sau roșu, în funcție de sistemul de clasificare al producătorului). Tratamentul crește duritatea suprafeței, îmbunătățește aderența compusului, prelungește durata de viață a roții și accelerează viteza de tăiere. Pentru aplicații industriale solicitante care implică metale mai dure și volume mari de producție, roțile de sisal tratate sunt recomandate cu tărie față de omologii lor netratate.
Ce este a Roata de sisal Folosit pentru? Aplicații industriale de bază
Funcția principală a unei roți de sisal este lustruire tăiată — prima etapă a unei secvențe de lustruire a metalului în mai multe etape, în care scopul este îndepărtarea materialului de suprafață, mai degrabă decât strălucirea finală. Acest lucru face ca roțile de sisal să fie un instrument esențial în atelierele de fabricare, fabricile de ștanțare, turnătorii și orice mediu de producție care prelucrează piese metalice înainte de placare, acoperire sau finisare în oglindă.
Defectele specifice ale suprafeței pe care roțile de sisal sunt proiectate să le abordeze includ:
- Zgârieturi de până la 400 de granulație — linii de abraziune adâncă lăsate de roți de șlefuit, șlefuitoare cu bandă sau plăcuțe abrazive grosiere.
- Tulpini de targă — urme de suprafață alungite produse în timpul operațiunilor de ambutisare adâncă sau de ștanțare.
- Textura coaja de portocala — un model de suprafață aspră, accidentat, rezultat din formarea tablei sau curgerea neuniformă a materialului.
- Urme ușoare ale matriței — amprentele sculelor lăsate pe suprafața piesei de prelucrat în timpul forjarii, ștanțarii sau extrudarii.
- Marcaje de mașini-unelte și linii de nisip ale discului de șlefuit — predominant în special pe piesele forjate sau prelucrate.
- Linii de curele abrazive — modele de zgârieturi paralele lăsate de echipamentele de șlefuit cu bandă în timpul etapelor anterioare de prelucrare.
În multe medii de producție, roțile de lustruire sisal oferă un avantaj semnificativ al fluxului de lucru. Pentru că oferă atât acțiune de lustruire cât și de tăiere simultan , pot reduce sau elimina complet necesitatea operațiunilor cu roțile de lustruire cu granulație fină. În special pentru metalele laminate, trase și ștanțate, roțile de sisal pot finaliza tăierea și finisarea inițială într-o singură trecere - reducând timpul ciclului și numărul de schimbări ale roților necesare pe linia de producție.
Aplicații pentru metale dure
Roțile din sisal funcționează cel mai bine pe metalele dure, unde rigiditatea și caracterul lor de tăiere agresiv sunt cele mai benefice. Metalele cheie de aplicare includ:
- Oțel inoxidabil (toate clasele comune)
- Oțel carbon și oțel moale
- Fontă și fier forjat
- Aliaje de nichel și aliaje de crom
- Componente din oțel călit sau tratate termic
Aplicații ale metalelor moi
Cu o selecție adecvată a compusului și o presiune de funcționare redusă, roțile de sisal pot fi utilizate și pentru etapa inițială de lustruire pe metale mai moi, inclusiv aluminiu, alamă, cupru, argint și aur. Cu toate acestea, operatorii ar trebui să aibă grijă: deoarece roțile de sisal sunt semnificativ mai rigide decât alternativele din pânză, așa sunt nu este potrivit pentru etapa finală de lustruire a culorii pe metale moi , unde este necesară o roată mai fină și mai flexibilă pentru a obține rezultate cu luciu ridicat.
Roată sisal vs. alte tipuri de roți de lustruire: o comparație practică
Alegerea roții de lustruire potrivită pentru fiecare etapă de finisare a metalului necesită o înțelegere clară a modului în care sisalul se compară cu alternativele. Tabelul de mai jos rezumă diferențele cheie:
| Tip roată | Material | Rigiditate | Etapa primară | Cel mai bun pentru |
|---|---|---|---|---|
| Roata de sisal | Fibră de sisal (agave naturală) | Înalt | Tăiere/lustruire inițială | Oțel inoxidabil, fier, aliaje dure |
| Bumbac cusut în spirală | Muslină de bumbac | Mediu | Tăiere intermediară și netezire | Otel, aluminiu, alama |
| Bumbac pliat liber | Bumbac moale | Scăzut | Lustruire finală a culorii | Toate metalele, finisaj final în oglindă |
| Căi aeriene / Ventilate | Bumbac cu canale de aer | Mediu-High | Lustruirea marginilor pe panouri mari | Execuții extinse pe suprafețe mari plane |
| Amestec sisal-bumbac | Husa din bumbac cu miez sisal | Mediu-High | Tăiere combinată și finisaj preliminar | Ștampilarea înainte de placare |
Într-o secvență tipică de lustruire a oțelului inoxidabil în mai multe etape - de exemplu, pregătirea echipamentului de bucătărie, a feroneriei arhitecturale sau a fitingurilor industriale pentru un finisaj în oglindă - fluxul de lucru începe de obicei cu o roată de sisal încărcată cu compus de șmirghel negru pentru a îndepărta zgârieturile și liniile de șlefuire, progresează la o roată de bumbac cusută în spirală cu un compus alb și se încheie cu o încărcătură netezită intermediară. ruj verde sau compus alb pentru culoarea finală și luciu. Omiterea fazei de tăiere a sisalului înseamnă adesea că defectele reziduale ale suprafeței reapar prin straturile de finisare ulterioare , făcând întregul proces mai puțin eficient.
Alegerea compusului de lustruire potrivit pentru a Roata de sisal
O roată de sisal fără compusul de lustruire corect oferă doar o fracțiune din potențialul său. Compusul acționează ca agent de tăiere activ, în timp ce roata de sisal asigură forța mecanică și mediul de distribuție. Asocierea lor corectă este esențială pentru rezultate consistente și repetabile.
Black Emery Compound
Compusul de șmirghel negru (numit și magie neagră) este împerecherea standard pentru roțile de sisal pe metale dure. Conține particule abrazive fine de smirghel suspendate într-un liant de grăsime, oferind o acțiune rapidă de tăiere care îndepărtează eficient zgârieturile, oxidarea și urmele adânci de suprafață de pe oțel inoxidabil și fier. Când utilizați șmirghel negru cu o roată de sisal, compusul trebuie reaplicat pe roata rotativă aproximativ la fiecare 30 până la 60 de secunde de funcționare continuă pentru a menține performanța de tăiere constantă.
Compus gri
Compusul gri este o altă alegere solidă pentru lucrările de tăiere a metalului dur pe roțile din sisal, în special atunci când operatorul are nevoie de o acțiune puțin mai puțin agresivă decât smirghelul negru - de exemplu, atunci când lucrează la zgârieturi ușoare ale suprafeței sau la oțel cu ecartament mai subțire, unde îndepărtarea materialului trebuie controlată cu mai multă atenție.
Complexul Brown Tripoli
Pentru aplicațiile cu roți de sisal pe metale moi, cum ar fi aluminiu, alamă și cupru, compusul tripoli maro este alegerea recomandată. Calitatea abrazivă mai fină de la Tripoli este mai potrivită pentru aceste materiale, reducând riscul de îndepărtare excesivă a materialului sau de tăiere a suprafeței, oferind totuși suficientă acțiune de tăiere pentru a nivela imperfecțiunile ușoare.
O practică importantă: dedică fiecare roată de sisal unui singur tip de compus . Roțile cu contaminare încrucișată cu diferiți compuși pot introduce abraziune inconsistentă și pot lăsa urme neașteptate pe piesa de prelucrat. Marcarea fiecărei roți cu compusul său desemnat folosind un marker permanent este o disciplină simplă, dar extrem de eficientă.
Cum să selectați dimensiunea și specificațiile corecte ale roții de sisal
Selectarea roții corecte de sisal pentru aplicația dvs. implică evaluarea mai multor factori interdependenți. Obținerea corectă de la început previne rezultatele slabe ale suprafeței, uzura excesivă a roților și potențialele probleme de siguranță în timpul funcționării.
- Diametrul roții: Dimensiunile comune disponibile comercial variază de la 2 inci la 20 inci în diametru. Roțile mai mici (6–8 inchi) sunt potrivite pentru polizoarele de banc și șlefuitoarele de banc pentru lucrări de precizie sau cu piese mici. Roțile mai mari (10-20 inchi) sunt montate pe mașini industriale de șlefuit și sunt utilizate pentru prelucrarea cu randament mare a pieselor de prelucrat mai mari, cum ar fi bare, tuburi, fitinguri și panouri din tablă.
- Dimensiunea găurii arborelui: Verificați întotdeauna dacă orificiul arborelui roții se potrivește cu diametrul axului mașinii dumneavoastră. Dimensiunile standard includ 1/2 inch, 5/8 inch și 3/4 inch. O potrivire nepotrivită a arborelui poate provoca o clătinare periculoasă a roții în timpul funcționării.
- Număr de straturi și grosime: Roțile standard din sisal sunt cu 11 straturi, cu o grosime aproximativă a feței de 1/2 inch (12,5 mm) pe secțiune. Pentru aplicațiile care necesită o față mai largă, secțiunile individuale pot fi adunate împreună pe arborele arborelui pentru a obține lățimea totală dorită.
- RPM maximă: Operați întotdeauna cu viteza maximă nominală a roții. De exemplu, un sisal de 6 inchi este de obicei evaluat până la 2.700 RPM, în timp ce o versiune de 8 inchi poate fi evaluat până la 3.200 RPM. Depășirea acestor limite poate cauza delaminarea sau dezintegrarea roții la viteză - un pericol grav pentru siguranță.
- Nivel de tratament: Pentru tăierea agresivă a metalelor dure în medii de producție, alegeți o roată din sisal tratată prin imersare dur. Pentru o lustruire inițială mai ușoară pe metale mai moi sau un lot mai mic, o roată de sisal netratată (uscata) poate fi suficientă.
- Secțiunea completă a discului vs. bias: Roțile din sisal cu disc complet (fabricate din straturi circulare complete) oferă o față mai dura și mai agresivă, potrivită pentru tăierea grea. Roțile cu secțiune de tăiere înclinată - construite din benzi de sisal înfășurate pe un butuc central - oferă o flexibilitate mai mare și o tăiere mai moale, făcându-le preferate pentru piesele de prelucrat conturate sau cu profil complex.
Siguranța în exploatare și cele mai bune practici pentru utilizarea roților de sisal
Roțile de lustruire din sisal funcționează la viteze mari și generează căldură de frecare semnificativă. Respectarea procedurilor de siguranță și operaționale adecvate protejează atât operatorul, cât și calitatea piesei finite.
- Purtați EIP adecvat: În timpul operațiunilor de șlefuire, trebuie purtate ochelari de protecție sau o protecție facială, mănuși grele de lucru și o mască de praf sau un respirator. Particulele de compus de lustruire și praful din fibre de sisal devin în aer în timpul utilizării.
- Îmbrăcați roata înainte de prima utilizare: Noile roți de sisal - variantele tratate în special - trebuie greblate sau îmbrăcate cu o greblă înainte de prima utilizare. Acest lucru deschide fibrele, îndepărtează materialul liber și asigură că roțile se combină uniform încă de la primul contact.
- Greblați regulat între utilizări: După o utilizare prelungită, compusul se acumulează, se întărește și glazurează suprafața roții. Greblarea regulată îndepărtează reziduurile de compus întărit și restabilește eficiența de tăiere a roții. Neglijarea acestui pas este unul dintre cele mai frecvente motive pentru care operatorii se confruntă cu rezultate inconsecvente de lustruire.
- Aplicați compus la intervale: După cum sa menționat mai sus, reaplicați compusul pe roată la fiecare 30 până la 60 de secunde în timpul funcționării continue. Lăsați roata să se rotească înainte de a o apăsa pe piesa de prelucrat pentru a confirma distribuția uniformă a compusului.
- Nu depășiți niciodată turația nominală a roții: Verificați întotdeauna viteza mașinii față de viteza maximă de funcționare a roții înainte de montare. Utilizați un set de flanșe de siguranță cu autocentrare pentru roțile din sisal tip căi respiratorii pentru a preveni delaminarea.
- Depozitați roțile în mod corespunzător: Păstrați roțile de sisal neutilizate într-un mediu rece și uscat, ferit de lumina directă a soarelui și umiditate. Expunerea prelungită la umiditate poate slăbi fibrele de sisal și poate face ca roțile tratate să-și piardă duritatea de impregnare în timp.
Industrii și produse tipice în care roțile sisal sunt utilizate în mod obișnuit
Roțile de lustruire din sisal se găsesc într-o gamă largă de industrii, oriunde suprafețele metalice necesită pre-lustruire înainte de placare, acoperire, anodizare sau inspecție finală. Următoarea prezentare generală evidențiază cele mai comune contexte industriale:
Fabricare din oțel inoxidabil
Echipamentele de bucătărie, mașinile de prelucrare a alimentelor, feroneria pentru catering, balustradele și accesoriile arhitecturale necesită finisaje de înaltă calitate a suprafețelor. Roțile de sisal sunt utilizate în mod obișnuit ca primă etapă de lustruire după șlefuire sau sudură, îndepărtând urmele de sudură, scara și liniile abrazive înainte ca piesa de prelucrat să treacă prin etapele intermediare și finale de finisare.
Piese și accesorii auto
Componentele auto placate cu crom și nichel - inclusiv piesele ornamentale, capacele roților, vârfurile de evacuare și suporturile motorului - necesită o pregătire minuțioasă a suprafeței înainte de galvanizare. Roțile de sisal îndepărtează urmele de matriță, liniile de scule și imperfecțiunile de ștanțare de pe semifabricate feroase și neferoase, asigurându-se că suprafața metalului de bază este suficient de curată și uniformă pentru aderența placare.
Feronerie și elemente de fixare
Șuruburile, piulițele, mânerele, balamalele, încuietorii și alte componente hardware de precizie sunt deseori șlefuite cu roți de sisal în timpul finisării. Capacitatea roții de a gestiona geometrii mici, neregulate – în special atunci când este utilizată în configurații grupate pe linii automate de lustruire – o face bine potrivită pentru producția de hardware de volum mare.
Finisarea țevilor și țevilor industriale
Țevile și tuburile din oțel inoxidabil utilizate în industria farmaceutică, a produselor lactate și a prelucrării chimice trebuie să îndeplinească standarde stricte de finisare a suprafeței. Roțile din sisal sunt folosite pentru a îndepărta liniile de șlefuire longitudinale și urmele de rulare înainte ca suprafața tubului să fie adusă la valoarea specificată Ra (rugozitatea suprafeței) cerută de standardele industriale.
Bijuterii și metalurgie decorativă
În producția de metale prețioase și bijuterii, roțile de sisal cu diametru mai mic sunt folosite pentru a îndepărta urmele de scule și zgârieturile de suprafață de pe piesele turnate, ștanțate sau fabricate înainte de aplicarea lustruirii finale a rujului. Pentru argint și aur, roți de sisal netratate asociate cu compus tripoli oferă o tăietură controlată care nu solicită prea mult metalul de bază mai moale.
Cum să obțineți cele mai bune rezultate de la roata dvs. de sisal: un flux de lucru pas cu pas
Pentru operatorii începători în șlefuirea sisal sau care doresc să optimizeze un proces existent, următorul flux de lucru pas cu pas oferă un cadru de încredere pentru rezultate consistente pe piesele din metal dur:
- Pregatirea suprafetei: Dacă piesa de prelucrat are zgârieturi adânci sau urme de șlefuire, șlefuiți progresiv de la granulație 120 la granulație 220 și până la granulație 320–400 înainte de a introduce roata de sisal. Etapa de tăiere a sisalului funcționează cel mai eficient atunci când adâncimea de zgârietură de intrare este gestionabilă.
- Montați și verificați roata: Verificați potrivirea arborelui, asigurați-vă că roata este bine montată cu flanșe corespunzătoare și verificați fața roții pentru orice deteriorare sau uzură neuniformă înainte de a porni mașina.
- Îmbrăcați sau greblați roata: Aplicați o greblă de roată pe fața roții care se învârte timp de câteva secunde înainte de a încărca compus, în special pe roțile noi sau folosite anterior.
- Compus de sarcină: În timp ce roata se învârte, apăsați bara compusă corespunzătoare (smirghel negru pentru metale dure) ferm pe fața roții timp de două până la trei secunde pentru a încărca un strat uniform.
- Lustruiți piesa de prelucrat: Aplicați piesa de prelucrat pe cadranul inferior al feței roții care se rotește cu o presiune constantă și constantă. Deplasați piesa peste suprafața roții în curse lungi, suprapuse. Evitați să locuiți într-un singur loc, deoarece căldura concentrată poate decolora sau deforma suprafața metalică.
- Reaplicați compusul în mod regulat: La fiecare 30 până la 60 de secunde, scoateți piesa de prelucrat pentru scurt timp și reîncărcați compusul pentru a menține eficiența de tăiere.
- Inspectați și treceți la următoarea etapă: Odată ce toate imperfecțiunile țintei sunt îndepărtate și suprafața prezintă o textură uniformă satinată, curățați piesa de prelucrat cu un șervețel cu solvent și treceți la următoarea etapă a roții (de obicei, o roată de bumbac cusută în spirală cu compus alb sau gri).
Urmărirea acestei abordări sistematice asigură că fiecare etapă de lustruire ulterioară se construiește corect pe fundația stabilită de roata de sisal, oferind în cele din urmă o cale mai curată, mai rapidă și mai rentabilă către finisarea finală a suprafeței.
Întrebări frecvente despre roțile sisal
Se poate folosi o roată de sisal pe lemn sau plastic?
Roțile din sisal sunt proiectate și optimizate pentru suprafețe metalice și nu sunt recomandate pentru lemn sau majoritatea materialelor plastice. Acțiunea lor de tăiere agresivă și căldura generată în timpul funcționării la viteză mare pot pârjoli lemnul sau topi sau deforma suprafețele termoplastice. Pentru finisarea lemnului sau a plasticului, sunt mai potrivite roțile din pânză mai moale sau plăcuțele de lustruit special.
Cât durează o roată de lustruit sisal?
Durata de viață depinde în mare măsură de viteza de funcționare, presiunea aplicată, materialul care este șlefuit și frecvența de întreținere. Roțile de sisal tratate care sunt greblate în mod regulat și care sunt operate la viteza lor nominală, în general, supraviețuiesc semnificativ roților netratate. Roțile din sisal cu disc complet oferă, de asemenea, un avantaj economic prin faptul că pot fi folosite până la orificiul arborelui înainte de a fi necesară înlocuirea, maximizând utilizarea materialului.
Ar trebui să folosesc o roată de sisal sau o roată abrazivă cu clapete pentru tăiere?
Roțile abrazive cu clapete sunt mai potrivite pentru îndepărtarea greutății pe suprafețe neregulate, în timp ce roțile de șlefuit din sisal excelează în etapa intermediară de tăiere — eliminând zgârieturile și urmele de suprafață după șlefuirea inițială și înainte de lustruirea finală. Pentru piesele de prelucrat care necesită o pregătire controlată, uniformă a suprafeței pe o față uniformă, o roată de sisal încărcată cu compus de smirghel va oferi, în general, rezultate mai consistente decât o roată cu clapete în etapele echivalente ale procesului.
Este o roată de sisal tratată întotdeauna mai bună decât una netratată?
Nu neapărat - depinde de aplicație. Roțile de sisal tratate dur asigură o tăiere mai rapidă și o durată de viață mai lungă pentru utilizare industrială de mare volum pe metale dure. Cu toate acestea, pentru aplicații mai ușoare, lucru pe lot sau lustruire inițială pe metale moi, o roată de sisal netratată (uscata) poate oferi un rezultat mai controlabil, cu un risc mai mic de supra-tăiere. Cheia este să potriviți nivelul de tratament cu duritatea materialului și cu adâncimea defectelor de suprafață abordate.
Concluzie: De ce roata de sisal rămâne indispensabilă în finisarea metalelor
În ciuda progresului continuu al sistemelor automate de șlefuire și lustruire robotizată, roata de lustruire din sisal rămâne un instrument de bază în finisarea suprafețelor metalice, deoarece niciun alt consumabil nu combină nivelul său de agresivitate la tăiere, durabilitatea fibrelor naturale și capacitatea de reținere a compusului într-un singur pachet rentabil. Rolul său ca primă etapă a unui proces de lustruire în mai multe etape este de neînlocuit — stabilește linia de bază pentru calitatea suprafeței pe care se bazează fiecare etapă ulterioară.
Pentru profesioniștii în achiziții, supervizorii de magazine și operatorii de prelucrare a metalelor, concluzia practică este simplă: investiți în roți de sisal de calitate, care sunt specificate în mod corespunzător pentru metalele și mașinile dvs., asociați-le cu compușii de șlefuit corespunzători, mențineți-le cu greblare regulată și operați-le în parametrii nominali. Procedând astfel, costurile totale ale consumabilelor de lustruire, vor îmbunătăți consistența finisării suprafeței și vor scurta durata generală a ciclului pe linia dumneavoastră de producție.
Atunci când achiziționați roți de șlefuit sisal pentru aplicații industriale sau de mare volum, căutați furnizori care oferă o gamă completă de specificații - de la roți uscate netratate pentru lucrări ușoare până la variante tratate greu pentru aplicații solicitante din oțel inoxidabil și fier - și care pot oferi o calitate constantă a produsului în loturile de producție. Densitatea constantă a fibrelor, calitatea uniformă a cusăturii și duritatea fiabilă a tratamentului sunt factorii care separă o roată de sisal productivă de una care creează mai multe probleme decât rezolvă.