Iată o scenă care se repetă în magazinele de finisare a metalelor mai des decât ar trebui. Un operator de lustruire comută o linie de lustruire de la piesele din oțel inoxidabil la cele din aluminiu, păstrează același compus pe bancă, iar suprafața iese gri, pătată sau cu dungi în loc să fie strălucitoare. Nu piesa este problema și nici mașina. Compusul este. Compusul de lustruit din aluminiu nu este o pastă generică: este un amestec echilibrat de cereale abrazive, liant și lubrifiant care trebuie să se potrivească cu moliciunea metalului, duritatea roții și finisajul pe care îl urmărești. Obțineți acea combinație corectă și un finisaj în oglindă pe aluminiu devine repetabil. Găsiți greșit și fiecare lot este un joc de noroc.
De ce compusul de lustruit din aluminiu are nevoie de o abordare diferită
Aluminiul pur se topește la aproximativ 660 °C, dar problema practică a șlefuitorilor nu este topirea, ci guma. Atunci când o roată de lustruire apasă pe aluminiu, pelicula de suprafață se încălzește și se deformează înainte ca granulele abrazive să poată tăia curat. O nisip prea grosier sparge suprafața. O roată prea tare împinge trunchiul înapoi în piesă. Un compus prea agresiv lasă pata tulbure pe care anodizarea o expune întotdeauna.
Concluzia producției este simplă: aluminiul are nevoie de un compus care să taie cu o presiune ușoară, să poarte suficient liant lubrifiant pentru a menține zona de contact rece și să nu lase reziduuri care necesită o curățare suplimentară. De aceea, departamentele de finisare nu tratează compusul de lustruit ca pe o marfă. Au stabilit un produs pentru tabla 6061, altul pentru ADC12 turnat sub presiune și altul pentru jantele din aliaj forjate. Aluminiul turnat sub presiune tolerează un compus puțin mai agresiv; Foaia rulată se întinde rapid și are nevoie de o granulație mai fină. Compusul absoarbe cea mai mare parte a acestei ajustări.
Ce se află în interiorul unui compus de lustruit din aluminiu
Un compus convențional este format din particule abrazive suspendate într-un liant asemănător săpunului de grăsimi și ceară. Sub frecare, liantul se topește și transferă o peliculă proaspătă de abraziv pe roata rotativă. Abrazivul face tăierea; liantul controlează temperatura, lubrifiază și îndepărtează gunoiul. Pentru aluminiu, oxidul de aluminiu topit este abrazivul standard - oxid de aluminiu maro pentru îndepărtarea rapidă a materialului, oxidul de aluminiu alb pentru o acțiune mai rece și mai curată. Compușii cu carbură de siliciu există, dar se taie agresiv și sunt de obicei rezervați pentru aliaje mai dure.
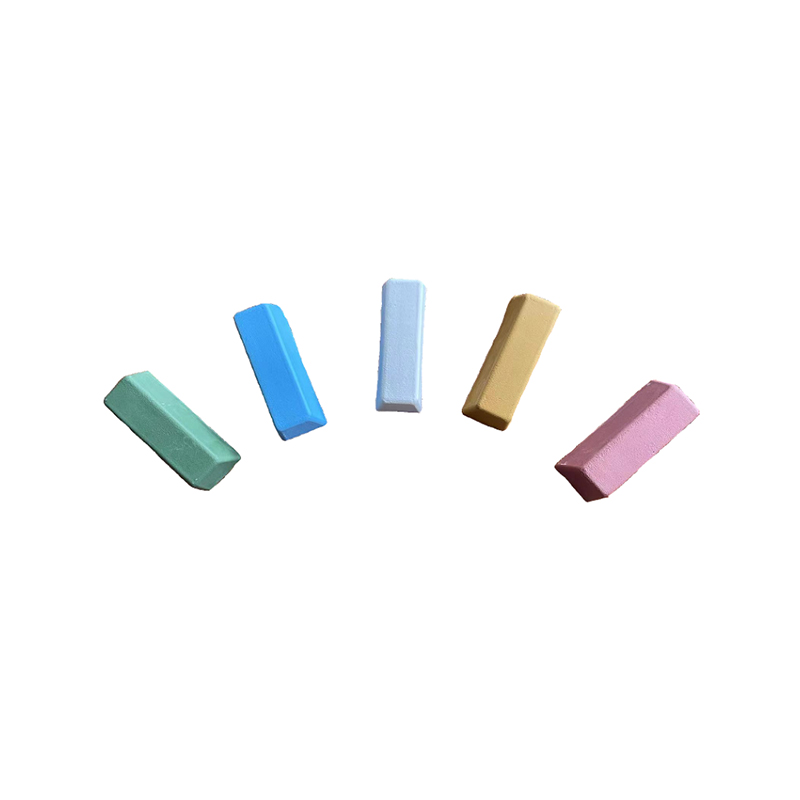
Codarea culorilor este scurtătura industriei de finisare pentru sortarea compușilor pe bancă. Graficul de mai jos arată cum se citesc culorile comune pe o linie de aluminiu:
| Compus | Caracter abraziv | Lucru tipic pe aluminiu |
|---|---|---|
| Galben | Oxid mediu de aluminiu | Tăiere și finisaj de bază strălucitor pe 6061 și 5052 |
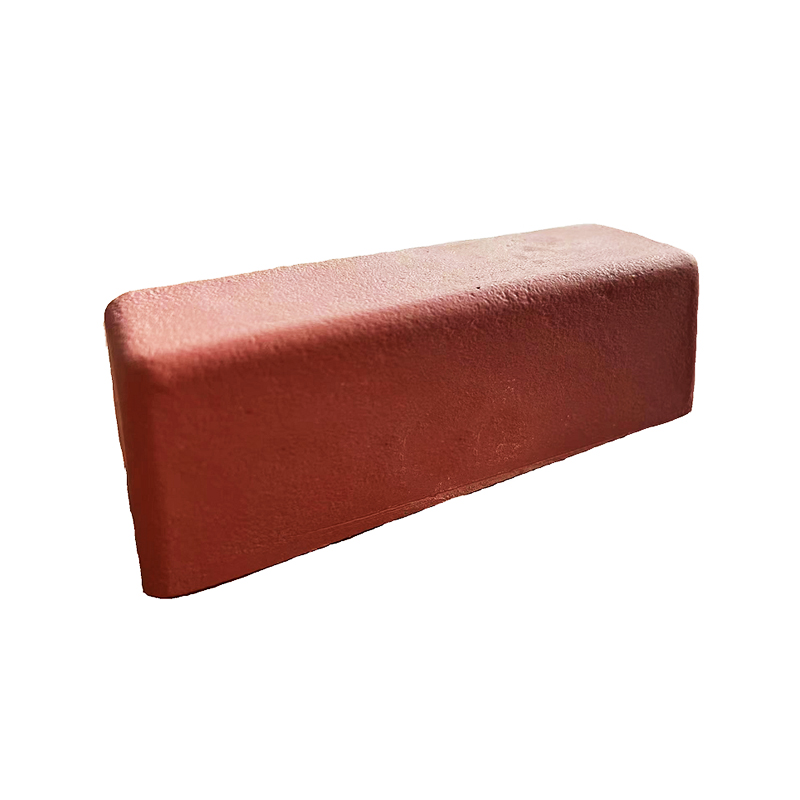
| roșu | Oxid fin de aluminiu | Colorare finală și ornamente decorative |
| alb | Oxid de aluminiu foarte fin | Finisaj în oglindă înainte de acoperire transparentă sau anodizare |
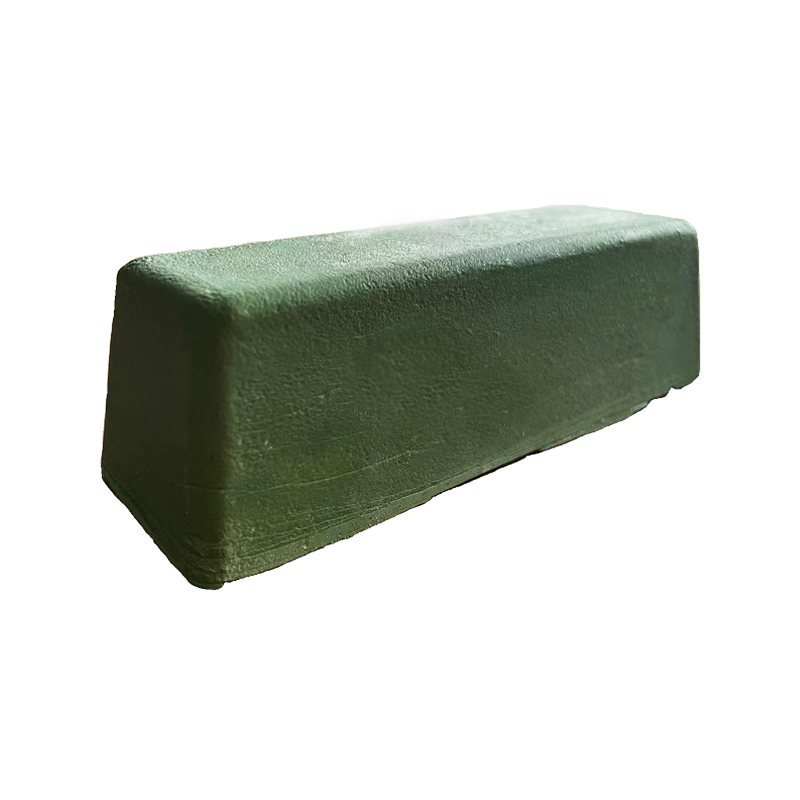
| verde | Carbură de siliciu fină / oxid de crom | Finisaje satinate si periate; mai puțin obișnuit pe foaia moale |
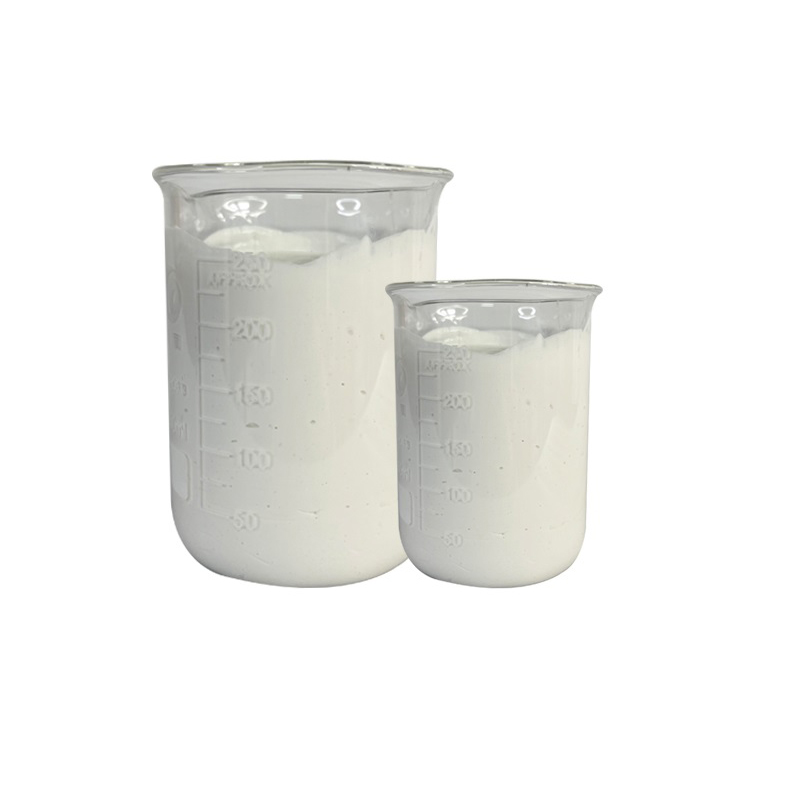
| Compus lichid | Dependent de formulare | Linii automate cu pulverizare sau dozare cu role |
Pentru multe piese din aluminiu, a compus de lustruire galben este calul de lucru de zi cu zi: taie suficient de repede pentru a elimina liniile ușoare de prelucrare și lasă o bază curată pe care un compus alb sau roșu o transformă într-o oglindă la următoarea trecere.
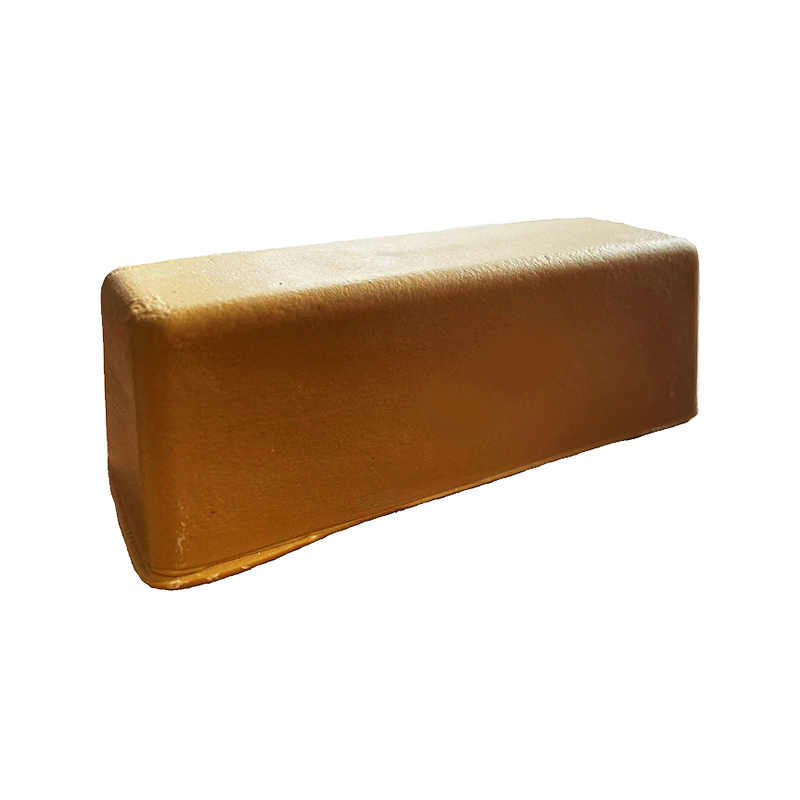 Compus de lustruire grosier galben pentru pre-lustruirea aluminiului Acest compus cu conținut ridicat de alumină îndepărtează zgârieturile adânci, bavurile și straturile de oxid în prima etapă de lustruire, creând o bază uniformă pentru compușii mai fini ulterioare. Vizualizare produs →
Tăiere și colorare: logica în două etape a șlefuirii aluminiului
Finisarea profesională a aluminiului separă procesul în două etape în mod deliberat diferite. În etapa de tăiere, un compus mai grosier îndepărtează urmele de prelucrare, zgârieturile și nuanța termică. În etapa de colorare, un compus mai fin rafinează suprafața la un luciu curat și uniform. Executarea ambelor etape într-un singur pas produce un compromis: suprafața este fie încă zgâriată, fie lustruită atât de mult încât finisajul devine ondulat.
Pe o linie de producție, cele două etape sunt locuri de muncă distincte, fiecare cu propria sa roată și compus:
- Tăiere: compus mediu de oxid de aluminiu pe o roată de sisal sau pânză călită, presiune moderată, una sau două treceri controlate.
- Colorare: compus fin alb sau roșu pe o roată de pânză moale, presiune ușoară, până când suprafața se reflectă uniform sub lumina înclinată.
- Inspecție: verificați sub o lampă de greblat; petele și peticele neclare aici înseamnă aproape întotdeauna o nepotrivire compusă, nu o eroare de operator.
Gama Henghua acoperă ambele părți ale acestei secvențe - compuși de lustruire pentru bara de finisare și roțile din pânză potrivite fiecărei etape. The roată galbenă din pânză călită pentru aluminiu se așează în mod deliberat la mijloc: taie mai greu decât o roată simplă de bumbac, dar are un finisaj mai fin decât o roată din sisal brut, ceea ce o face o punte practică între tăiere și colorare.
 Galben Hardened Cloth Wheel for Aluminum Finishing O roată de lustruire echilibrată pentru aluminiu, care taie mai greu decât bumbacul simplu, dar are un finisaj mai fin decât sisalul, împletind în mod eficient etapele de tăiere și colorare. Vizualizare produs →
Potrivirea compusului la roată: combinația care contează
Un compus de lustruit din aluminiu funcționează doar la fel de bine ca roata pe care se deplasează. Un compus grosier pe o roată moale și pufoasă își pierde cea mai mare parte a muşcăturii, deoarece roata se îndoaie şi se rostogolește peste așchii, în loc să prezinte abrazivul curat. Un compus fin pe o roată tare se poate lustrui și se poate murda. Pentru aluminiu, combinațiile practice arată astfel:
- Roată de sisal compus galben — îndepărtarea rapidă a stocului și îndepărtarea profundă a liniilor pentru prima trecere de contact.
- Compus galben de roată de vânt din cârpă pliabilă sau întărită — amestecare și strălucire după stadiul de sisal.
- Roată pneumatică din pânză moale compusă albă — colorarea finală și dezvoltarea oglinzii.
- Compus lichid standard pentru roată plană — finisaje uniforme ale pieselor formate sau conturate în celule automate.
Obiceiul unui singur operator contează la fel de mult ca și alegerea produsului. Încărcați roata pentru scurt timp - atingeți bara compusă de roata care se rotește timp de una sau două secunde - în loc să o apăsați continuu. Excesul de compus este aruncat neutilizat, încarcă suprafața roții cu liant și crește temperatura care unge aluminiul. O roată încărcată corect eliberează compus numai la punctul de contact.
Pentru o imagine de ansamblu completă a structurilor roților, a opțiunilor de duritate și a modului în care variațiile căptușelii schimbă tăietura, ghidajul roții de șlefuire parcurge opțiunile roată cu roată.
Considerații privind producția înainte de a cumpăra compus de lustruit din aluminiu
Cumpărarea compusului de lustruit din aluminiu este diferită de cumpărarea feroneriei generale. Specificația reală este modul în care produsul se comportă la frecare și mai multe puncte decid dacă funcționează pe podea sau eșuează după primul tambur:
- Consistența lotului. Procentul de abraziv și duritatea liantului trebuie să rămână aceleași de la tambur la tambur; un lot care rulează mai fierbinte se va mânji exact ca o eroare de operator.
- Dispersie abrazivă. Compusul amestecat prost eliberează granulele grupate și fiecare ciorchine devine o zgârietură adâncă aleatorie pe care nicio trecere de finisare nu o poate îndepărta.
- Punct de înmuiere și depozitare. Compușii se înmoaie în căldura verii și se întăresc în depozitele reci. Verificați punctul de înmuiere și țineți barele departe de calorifere și de soare direct.
- Format de ambalare. Barele se potrivesc cu băncile manuale, sistemele de dozare automate pentru lichide și dimensiunile personalizate ale blocurilor reduc risipa pe roțile în formă.
Controlul procesului de către producător este parte a produsului. Ningbo Henghua a produs întreaga gamă de compuși din 2016 într-un atelier de 3.500 de metri pătrați cu mai mult de 10 linii de producție de roți de lustruire și linii de umplere automată pentru compuși lichizi, exportând în America de Sud, Europa, Statele Unite și Orientul Mijlociu. În practică, asta înseamnă același comportament de topire și aceeași tăietură de la tambur la tambur - care este exact ceea ce un operator nu poate verifica cu ochii.
Înainte de a comanda în vrac, efectuați o probă pe materialul dvs. real în condiții de producție. Testați cel puțin câteva zeci de piese în trei variabile - viteza roții, tipul roții și presiunea de contact - și înregistrați rezultatul în instrucțiunile de lucru ale operatorului. Un compus care trece acest test va menține linia stabilă pentru întregul lot.
În cazul în care compusul de lustruit din aluminiu face ridicarea grele
Aluminiul este unul dintre cele mai lustruite metale din producția modernă. Jantele din aliaj auto și ornamentele strălucitoare, piesele structurale aerospațiale, vasele de gătit din aluminiu și accesoriile de feronerie trec toate printr-o stație de lustruire înainte de acoperire sau asamblare. Fiecare industrie stabilește un standard diferit: cumpărătorii de automobile nu acceptă ceață pe fața unei roți; pregătirea suprafețelor aerospațiale trebuie să fie fără defecte înainte de anodizare; Producătorii de vase de gătit au nevoie de un finisaj interior curat, consistent, care să nu rețină reziduurile.
Pentru producătorii de piese auto, compusul este de obicei diferența dintre un finisaj stabil al oglinzii și o grămadă zilnică de rebuturi. Al nostru aplicație de finisare a suprafețelor auto pagina arată cum este aranjată secvența compusului și a roților pentru acel sector. În industria aerospațială, ustensile de bucătărie și hardware, logica este aceeași - identificați aliajul, definiți finisajul necesar, apoi selectați compusul și perechea de roți - chiar și atunci când toleranțele diferă.
Pentru magazinele de muncă care comută între aluminiu, oțel inoxidabil și cupru pe aceeași bancă, un serviciu dedicat compus de lustruire a metalelor ține sub control numărul de SKU. Produce o tăietură și o culoare acceptabile pe mai multe metale moi, ceea ce face programarea mai ușoară, chiar dacă finisajul final al oglinzii pe aluminiu necesită încă un compus alb dedicat.
 Compus versatil de lustruire a metalelor pentru mai multe metale Un singur compus care funcționează pe oțel inoxidabil, cupru și crom, simplificând inventarele din atelier, oferind în același timp tăiere și strălucire acceptabile metalelor moi. Vizualizare produs →
Compusul de lustruit din aluminiu este rareori cel mai scump articol de pe lista de consumabile, dar acesta decide dacă suprafața finisează ca un produs sau ca un prototip. Cumpărați cu un proces clar: identificați aliajul, definiți finisajul necesar, setați secvența roților și testați compusul la viteza reală de producție înainte de a ajunge pe banc. Odată ce aceste variabile sunt sub control, lustruirea aluminiului devine o operațiune planificată cu rezultate repetabile – nu o metodă de încercare și eroare.