Rugina adâncă pe un suport de oțel, scară de freza pe o foaie inoxidabilă, semne de turbionare pe o carcasă de aluminiu - fiecare suprafață are nevoie de un punct de plecare diferit, iar alegerea greșită a șmirghelului este cel mai frecvent motiv pentru care o lucrare de finisare durează de două ori mai mult decât ar trebui. Răspunsul scurt: majoritatea lucrărilor metalice rulează o scară de nisip de la 40 la 400 . Începeți cu granulație de 40-80 pentru a îndepărta rugina, vopsea sau margele de sudură, treceți la 120-180 pentru a șterge acele zgârieturi, rafinați la 240-320 și terminați la 400 sau mai fin înainte de șlefuire. Producem roți de lustruit și compuși de lustruit pentru feronerie, ustensile de bucătărie, bijuterii și fabrici de automobile, iar selecția granulelor este prima întrebare pe care clienții o pun înainte ca orice roată să atingă piesa. Iată cum să alegi corect.
Ce vă spun de fapt cifrele serioase
Numărul imprimat pe spatele unei foi descrie dimensiunea particulelor abrazive. Pe scara CAMI obișnuită în America de Nord, reflectă câte boabe încap într-un inch pătrat de ecran de clasificare: numere mai mici înseamnă boabe mai mari, mai agresive; numere mai mari înseamnă particule mai fine și zgârieturi mai puțin adânci . Slefuirea este o zgâriere controlată - finisajul pe care îl vedeți este pur și simplu modelul pe care acele zgârieturi îl lasă în urmă. Acesta este motivul pentru care profesioniștii plănuiesc o secvență de granule, mai degrabă decât să vâneze un număr magic.
Granulație grosieră (40-80): lucrări de îndepărtare
Utilizați această gamă pentru a îndepărta materialul, nu pentru a înfrumuseța: sol de rugină, vopsea veche, sâmburi adânci și margele de sudură. Pe un cadru de oțel corodat, granulația 40 sau 60 este calea cea mai rapidă până la metalul curățat. Hârtia grosieră lasă zgârieturi adânci pe care la fiecare pas ulterior trebuie să le îndepărteze, așa că nu începe niciodată mai gros decât necesită deteriorarea.
Granulație medie (100-150): netezire și reparare
Aceasta este gama calului de lucru pentru șlefuirea generală și rafinarea suprafețelor rugoase. Dacă piesa este curată, dar neuniformă - urme de șlefuit, scară ușoară, zgârieturi de la o reparație anterioară - începerea de aici economisește atât timp, cât și metal.
Granulație fină (180-320): rafinare pre-finisare
Hârtiile fine șterg modelul de zgârieturi lăsat de granulație medie și pregătesc suprafața pentru finisare. Pentru majoritatea pieselor din oțel și inox care se îndreaptă către o roată de șlefuit, 320 este punctul de oprire practic.
Granulație ultrafine (400 ): treceri finale
Aceste clase îndepărtează foarte puțin stoc. Acestea sunt pentru amestecarea finală, tăierea prin oxidarea ușoară a metalelor moi și șlefuirea umedă chiar înainte de o trecere de lustruire în oglindă.
| Gama de nisip | Clasa | Cel mai bun pentru | Suprafața pe care o lasă |
|---|---|---|---|
| 40-60 | aspru | Rugina, vopsea, solzi grei, margele de sudura | Zgârieturi vizibile adânci |
| 80-120 | aspru to medium | Amestecarea zgârieturilor grosiere, lucrul la margini | Model uniform de zgârieturi |
| 150-240 | Mediu spre fin | Netezire generală, modelare, prefinisare | Zgârieturi fine, aspect satinat |
| 320-400 | Bine | Ultima trecere înainte de șlefuirea roților | Mat neted, aproape fără zgârieturi |
| 600 | Ultra-fină | Slefuire umeda si prelustruire in oglinda | Semi-lucius, gata pentru compus |
Potriviți nisipul cu metalul de pe bancă
Același nisip se comportă foarte diferit pe aluminiu decât pe oțelul călit. Metalele moi taie rapid și înfundă hârtia; metalele dure rezistă tăierii și recompensează boabele ascuțite și durabile. Alegeri rapide după metal:
- Aluminiu și alamă: nu începeți mai mult de 120 decât dacă deteriorarea este profundă; carbura de siliciu taie metalele moi curat, fara a decupa.
- Oțel carbon: oxidul de aluminiu se ocupă de amestecarea ruginii, a depunerilor și a sudurii la cel mai mic cost pe trecere.
- Oțel inoxidabil: urca prin trepte de nisip uniform si termina la 320-400; pașii săriți reapar sub formă de dungi sub oglindă.
- cupru: extrem de moale - granulația 220 este de obicei suficient de grosieră chiar și pentru daune vizibile.
Aceste reguli se extind de la o reparație unică până la loturi de producție de suporturi, elemente de fixare și fitinguri. Aceeași logică ne ghidează lucrări de lustruire cu producătorii de scule feronerie , unde consumabilele de finisare sunt potrivite cu fiecare material înainte chiar să înceapă o linie.
Tipuri de abrazive care țin metalul
Dimensiunea granulației decide cât de adânc ajunge fiecare zgârietură; tipul abraziv decide cât timp se va tăia hârtia. Trei boabe acoperă aproape fiecare lucrare de metal.
Oxid de aluminiu este valoarea implicită pentru oțel și fier. Granulele sale sunt dure și blocate, fracturându-se în muchii tăietoare proaspete pe măsură ce se uzează, astfel încât foaia rămâne ascuțită mult timp după ce hârtia mai ieftină stăpânește. Lipit de pânză flexibilă în loc de suport de hârtie, același abraziv devine o roată cu clapete care urmează curbe pe care o foaie rigidă nu poate ajunge:
 Roată cu clapete din oxid de aluminiu pentru șlefuirea oțelului Oxid de aluminiu grain fractures into fresh cutting edges as it wears, and a flexible cloth backing lets this flap wheel follow curves a rigid sanding sheet cannot reach on steel work. Vizualizare produs →
Carbură de siliciu este mai ascuțit, mai dur și mai fragil - alegerea mai bună pentru aluminiu, cupru și alamă și pentru șlefuirea umedă. Gradele calcinate își mențin marginea la căldură și lasă un model de zgârieturi mai fin și mai controlat pe metalele moi:
 Roată cu clapete din carbură de siliciu calcinata pentru metale moi Carbura de siliciu calcinata rămâne ascuțită la căldură și taie cu ardere minimă, ceea ce face ca această roată să fie potrivită pentru finisări mai fine și controlate pe aluminiu, cupru, alamă și oțel inoxidabil. Vizualizare produs →
Zirconiu și cereale ceramice aparțin șlefuirii electrice la presiune înaltă, mai degrabă decât șlefuirii manuale. Atingeți-le în timpul îndepărtării grele, apoi treceți la oxid de aluminiu sau carbură de siliciu pentru fiecare pas mai fin.
Progresia grit care previne relucrarea
Iată regula care separă un finisaj curat de o după-amiază irosită: avansați câte un pas și nu săriți niciodată mai mult de un singur grad . Hârtia mai fină nu poate înlătura zgârieturile mai adânc decât granulația sa — doar lustruiește suprafața din jurul lor, iar zgârieturile ascunse reapar în momentul în care compusul de lustruire continuă.
- Începeți cu nisipul cel mai gros pe care îl necesită de fapt, și nu mai grosier.
- Slefuiți într-o direcție consistentă cu o presiune ușoară și uniformă până când întreaga suprafață prezintă un model uniform de zgârieturi.
- Ștergeți tot praful, apoi mutați exact cu o granulație: 80 la 120, apoi 180, apoi 240.
- Rotiți direcția de șlefuire cu 90 de grade la fiecare pas; când vechile zgârieturi dispar, acel nisip este terminat.
- Opriți-vă la 320-400 pentru un finisaj satinat sau continuați la 600 și mai fin dacă piesa este îndreptată spre lustruirea oglinzii.
Unde se oprește șlefuirea și începe lustruirea
Chiar și hârtia cu granulație 1000 încă zgârie - doar foarte fin. O oglindă adevărată nu vine deloc din șmirghel; provine din roți și compuși de lustruire, care taie și netezesc la nivel microscopic. Pentru majoritatea pieselor metalice, punctul de transfer este a suprafață cu granulație 320-400 : uniform, curat și fără zgârieturi suficient de adânc pentru a supraviețui lustruirii.
Compușii urmează aceeași logică ca și granulația și sunt codificați de culoare prin puterea de tăiere. Clasele galbene și maro tăiate și netezite imediat după șlefuire; clasele albe aduc oțelul la un finisaj strălucitor; şi compusul verde este standardul industrial pentru un finisaj în oglindă pe oțel inoxidabil si piese cromate.
 Compus de lustruire cu oxid de crom verde Compusul verde cu oxid de crom este standardul industrial pentru finisarea în oglindă a oțelului inoxidabil și a pieselor cromate, completând scara de nisip ca etapă finală de colorare. Vizualizare produs →
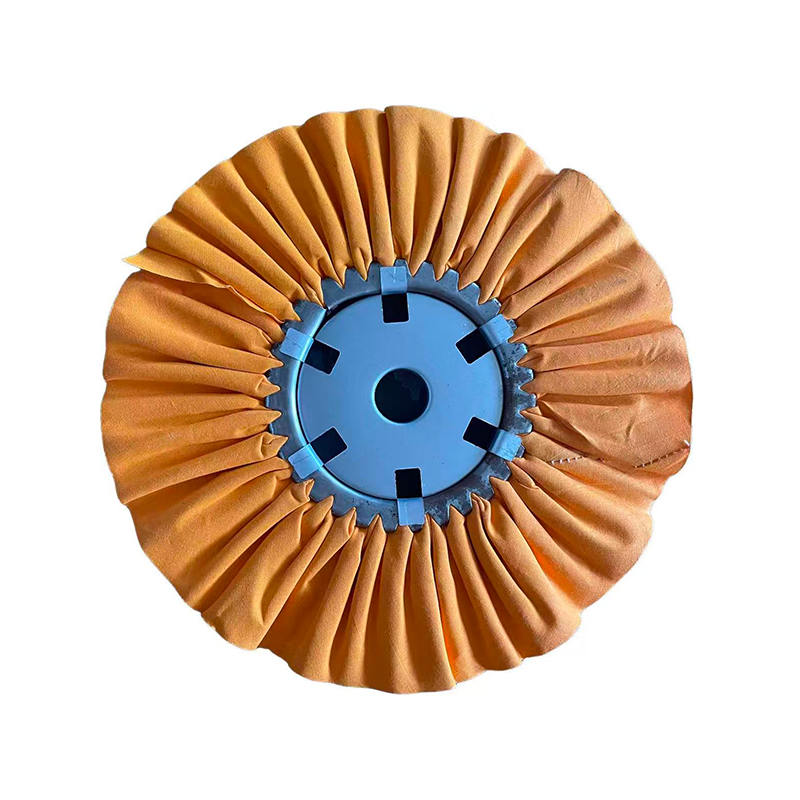
Asociați fiecare compus cu roata potrivită - sisal pentru tăiere, pânză cusată pentru netezire, bumbac moale pentru colorarea finală - și scara de nisip devine un sistem complet de finisare. Pentru secvența completă roată și compus, metal cu metal, nostru Ghid de lustruire a roții de vânt pentru finisarea oglinzii trece prin ea pas cu pas.
Trei greșeli care distrug un finisaj metalic
- Sărind pașii grozavi. Zgârieturile adânci pe care le ascunzi astăzi reapar prima dată când compusul atinge piesa.
- Apăsând prea tare. Presiunea puternică glazurează hârtia, încălzește metalul subțire și șterge metalele moi. Lasă boabele să facă tăierea.
- Slefuire peste praf. Boabele uzate și particulele de metal prinse sub foaie trage zgârieturi proaspete peste zonele finisate. Ștergeți între fiecare schimbare a nisipului.
Niciuna dintre acestea nu costă nimic de evitat în avans - costă reluare după.
Scara Grit pe scurt
Alegeți granulația de pornire din deteriorarea din fața dvs., nu din obișnuință: 40-80 pentru a stripare, 120-180 pentru a netezi, 240-320 pentru a rafina, 400 și mai fin la pre-lustruit. Potriviți abrazivul cu metalul - oxid de aluminiu pentru oțel, carbură de siliciu pentru metale moi - și urcați o treaptă la 320 sau 400 înainte de șlefuire. Această secvență acoperă totul, de la feronerie ruginită până la ustensile de bucătărie lustruite.
Odată ce o piesă părăsește stadiul de șmirghel, calitatea oglinzii depinde de roțile și compușii care urmează. Aceste consumabile sunt cele pe care fabrica noastră din Ningbo le produce la scară — roți de sisal, roți de șlefuit din pânză, roți cu clapete și compuși cu coduri de culori, în dimensiuni personalizate pentru liniile de producție din întreaga lume.