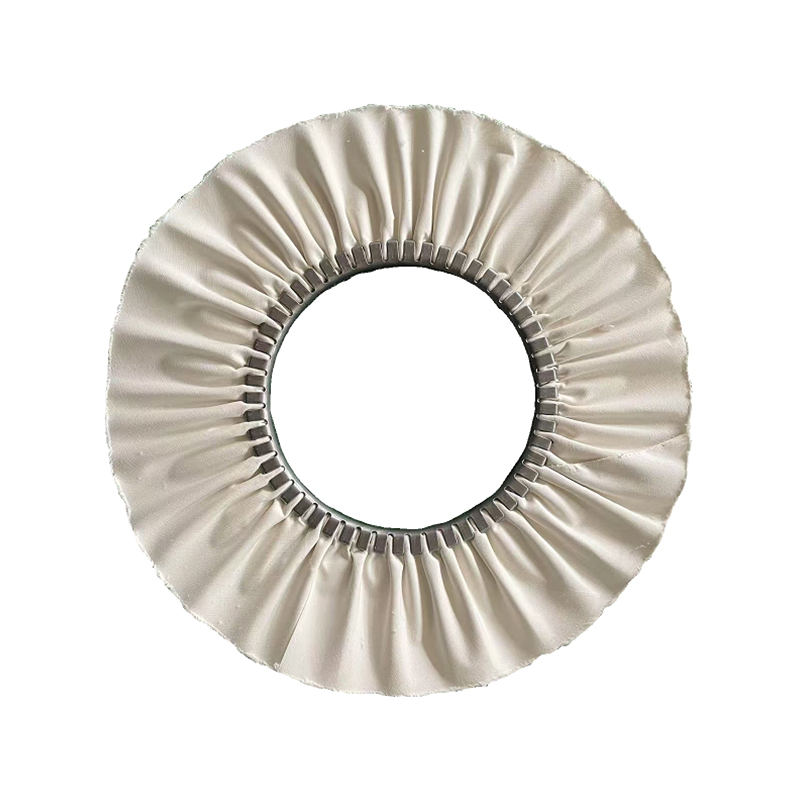
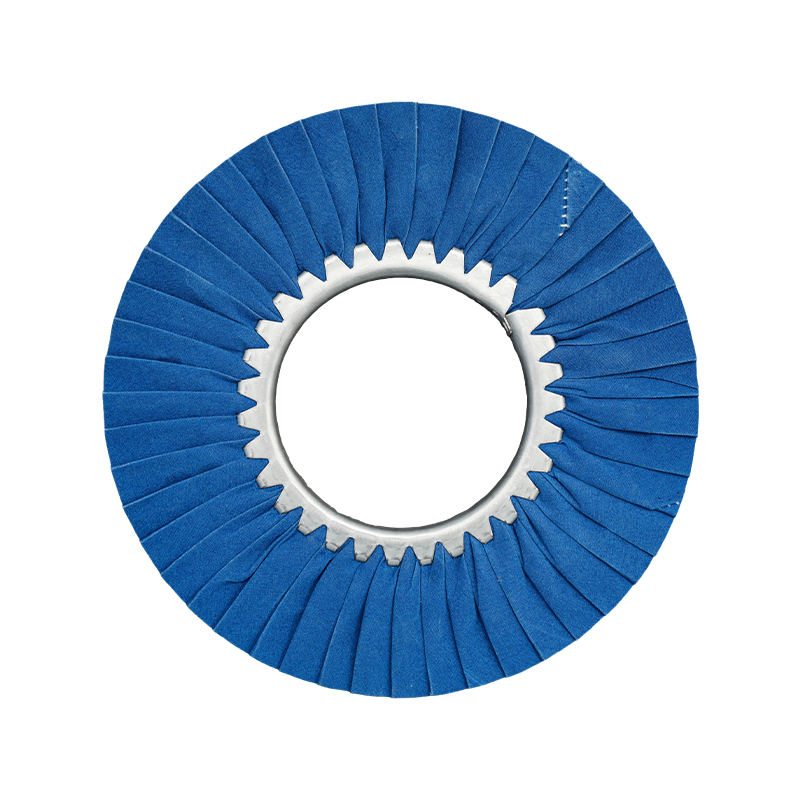
Un supervizor de finisare de la o fabrică de piese auto trece în fiecare săptămână același suport din oțel inoxidabil prin aceeași linie de șlefuire. Într-o dimineață, finisajul oglinzii eșuează. Compusul nu s-a schimbat. Viteza roții nu s-a schimbat. Operatorul nu s-a schimbat. Singura variabilă este lotul de tampon de lustruire. Acesta este modul în care mulți producători învață pe cale grea că selecția plăcuțelor nu este un detaliu minor; este punctul de plecare al calității suprafeței.
Răspunsul practic la „ce tampoane de lustruire să folosiți” se rezumă la trei decizii. Alegeți fibra și duritatea în funcție de metalul de bază. Alegeți structura plăcuței în funcție de stadiul de finisare. Verificați consistența tamponului înainte de a ajunge la producție. Faceți-le corect pe cele trei și majoritatea defectelor de suprafață devin evitabile. Acest ghid se concentrează pe finisarea metalelor industriale, în care alegerile plăcuțelor sunt evaluate în funcție de ratele de deșeuri și de orele de prelucrare la fel de mult ca și după luciul cosmetic.
Lăsați metalul de bază să aleagă familia de tampon
Producătorii cer adesea o roată universală de lustruit care se ocupă de orice. În practică, un tampon universal este un compromis care funcționează bine pe nici un metal. Oțelul inoxidabil are nevoie de o fibră naturală agresivă pentru prima sa trecere. Aluminiul are nevoie de o suprafață de contact mai moale pentru a evita ruperea. Cuprul și alama se încadrează între cele două, iar metalele prețioase necesită cele mai blânde materiale pe bază de bumbac.
| Metal de bază | Pad de primă etapă | Pad pentru etapa finală | Risc principal de controlat |
|---|---|---|---|
| Oțel inoxidabil | Compus verde roată sisal | Roată din pânză călită compus alb | Supraîncălzire și murdărie |
| Aluminiu | Compus roșu pentru roată din pânză călită | Flanel moale sau roată pneumatică din pânză | Galling și încărcare pe tampon |
| Cupru/alamă | Roată de pânză medie compusă roșie | Roată din pânză moale compusă albă | Încărcare și culoare neuniformă |
| Aur / argint / bijuterii | Bijuterii roată de bumbac compus galben | Roată de bumbac bijuterii albe | Contaminarea încrucișată între aliaje |
Tratați masa ca pe un cadru de pornire, nu ca pe o rețetă fixă. Viteza mașinii, presiunea aplicată și starea suprafeței de intrare vă pot muta cu un tampon mai moale sau mai tare decât sugestia standard. Fixați mai întâi metalul de bază, apoi ajustați în cadrul acelei familii pe baza propriilor rezultate ale testului.
Construcția tamponului: adevăratul motor al tăierii și finisării
Tampoanele de lustruire sunt adesea grupate în funcție de material, dar construcția determină performanța. O roată de sisal taie agresiv, deoarece fibrele naturale rigide creează o presiune ridicată asupra piesei de prelucrat. O roată de pânză pliată taie mai puțin, dar produce o suprafață mai curată și mai strălucitoare. O roată moale pneumatică se conformează părților curbe, motiv pentru care apare în etapa finală de lustruire. Denumirea culorilor variază în funcție de producător, așa că verificați întotdeauna duritatea prin atingere sau fișa de specificații, nu numai după nume.
- Roti sisal îndepărtați urmele de prelucrare și zgârieturile adânci. Sunt prima trecere standard pentru oțel inoxidabil și aliaje dure.
- Roti de vant pliante din stofa oferă o gamă largă de durități, de la modele verzi tari pentru rafinamentul tăieturii până la modele galbene moale pentru strălucire.
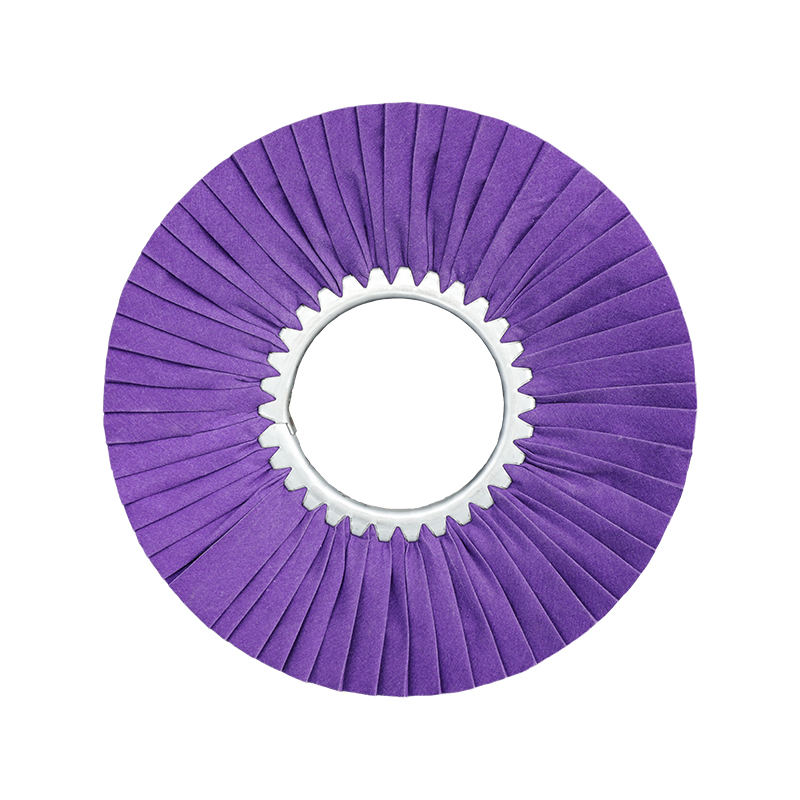
- Roți din pânză călită utilizați țesătură tratată pentru a menține o tăietură stabilă, făcându-le fiabile pe suprafețe plane și linii automate.
- Roți pneumatice din pânză moale umflați pentru a urma contururile fără a săpa margini, ideal pentru lustruirea finală a pieselor curbate sau inegale.
- Roți cu clapete amestecați marginile și debavurați profilele acolo unde o roată plată nu poate ajunge.
- Bijuterii roți din bumbac sunt cea mai blândă opțiune, utilizate pentru metale prețioase și componente mici.
Pentru prima trecere agresivă pe oțel inoxidabil, a roată neagră din sisal plat este un punct de plecare dovedit. Ține bine compusul și produce tăietura necesară înainte ca orice roată de pânză să poată prelua.
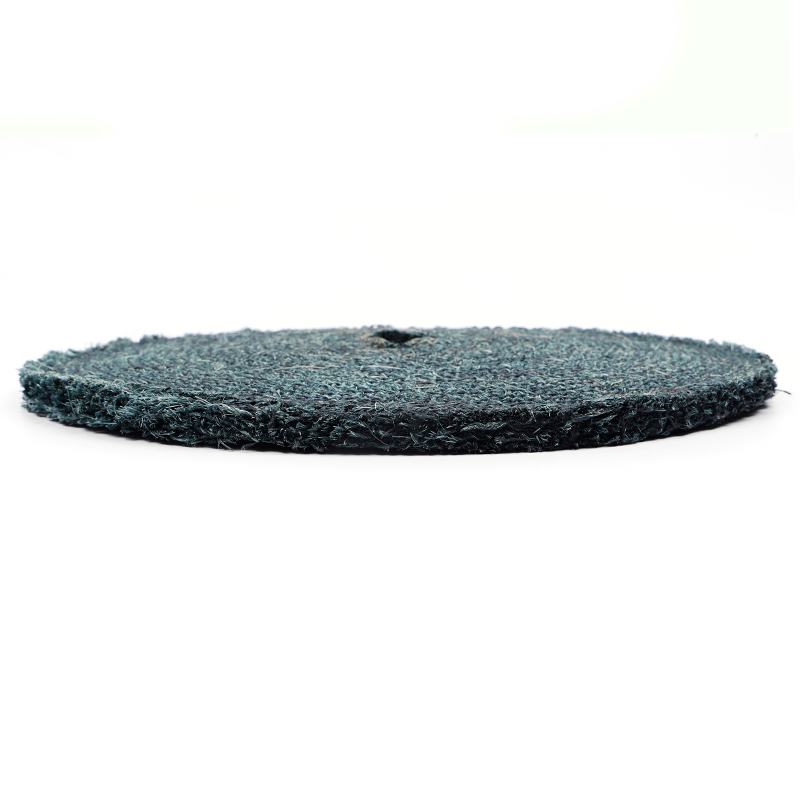 Roată neagră plată din sisal Producători cu ridicata și personalizat - Ningbo Henghua Metal S Henghua Metal Surface Treatment Technology Co., Ltd este China Black Flat Sisal Wheel en-gros și producător personalizat, Black Flat Sisal Wheel... Vizualizare produs →
Construiți o secvență în două etape pentru rezultate consistente
Nu încercați să remediați fiecare defect cu un singur tampon. O secvență de încredere folosește un tampon de tăiere pentru a îndepărta deteriorarea și un tampon de finisare pentru a rafina suprafața. Producători de piese auto bazați-vă zilnic pe această logică și același principiu se aplică hardware-ului, ustensilelor de bucătărie și lucrărilor aerospațiale.
- Etapa de tăiere: Utilizați o roată sisal sau cu clapete cu compus de lustruit verde pentru a îndepărta zgârieturile adânci, liniile de sudură și urmele de prelucrare. Păstrați roata îmbrăcată și aplicarea compusului uniform.
- Etapa de curățare: Treceți la o roată de pânză medie sau întărită cu compus roșu pentru a amesteca tăietura și pentru a elimina ceața lăsată de roata de sisal. Această etapă definește suprafața înainte de lustruirea finală.
- Etapa finală: Treceți la o cârpă moale sau o roată pneumatică cu compus alb pentru a produce finisajul final al oglinzii. Utilizați o presiune ușoară și o viteză mai mare de suprafață pentru un rezultat curat.
În practică, etapa de curățare separă rezultatele bune de cele excelente. A roată din pânză roșie pentru oțel inoxidabil oferă operatorilor un avans stabil, repetabil la această etapă, ceea ce contează atunci când trebuie să mențineți un finisaj consistent pe perioade lungi de producție.
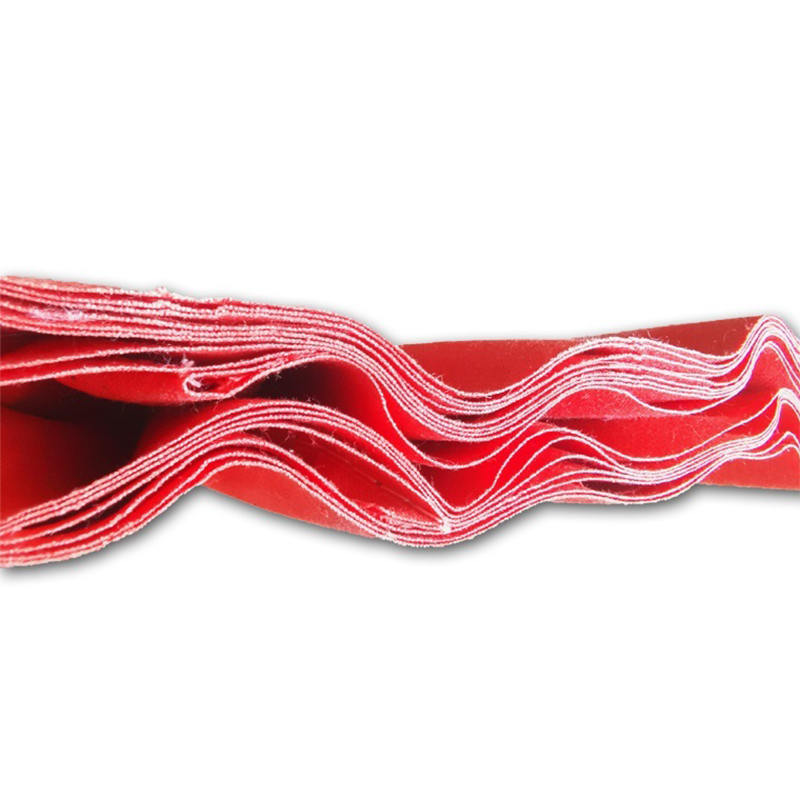 Roată de pânză roșie pentru producătorii de comerț cu ridicata și personalizat din oțel inoxidabil - Ningbo He Henghua Metal Surface Treatment Technology Co., Ltd este roată din pânză roșie din China pentru producător angro și personalizat din oțel inoxidabil, cheag roșu... Vizualizare produs →
Metalele moi au nevoie de o abordare mai blândă
Aluminiul, cuprul și alama se comportă diferit față de oțel, deoarece se deformează sub presiune în loc să se taie curat. O roată de sisal dur pe aluminiu poate săpa și crea lacrimi mai grave decât defectul original. Soluția este un tampon mai moale, o presiune mai ușoară și un compus care rezistă la încărcare.
Când lustruiți aluminiul, roată galbenă din pânză călită pentru aluminiu este o cale de mijloc practică. Este suficient de ferm pentru a-și menține forma, dar suficient de moale pentru a evita țeserea piesei de prelucrat. Asociați-l cu o viteză mai mică a axului și inspectați regulat fața plăcuței pentru metal încorporat.
 Roată din pânză întărită galbenă pentru producătorii de aluminiu cu ridicata și personalizat - Ning Henghua Metal Surface Treatment Technology Co., Ltd este roată din pânză întărită galbenă din China pentru producător en-gros și personalizat din aluminiu, galben... Vizualizare produs →
Metalele moi generează, de asemenea, mai multă căldură la punctul de contact, deoarece materialul oferă mai puțină rezistență și creează mai multă frecare. Căldura accelerează încărcarea plăcuțelor și poate decolora piesa de prelucrat. Reduceți presiunea, creșteți viteza roții numai dacă designul plăcuțelor o permite și păstrați un set de plăcuțe dedicat pentru aluminiu pentru a evita contaminarea încrucișată cu fibrele de oțel.
Mașina, viteza și presiunea schimbă regulile
Același tampon se poate comporta foarte diferit pe o polizor de banc, o unealtă de mână pneumatică sau o celulă de lustruire robotizată. Selectarea plăcuței trebuie să includă mașina deoarece viteza suprafeței și presiunea aplicată sunt stabilite de echipament, nu numai de tampon. Polizoarele de banc funcționează de obicei la 2800 până la 3400 rpm, în timp ce sculele pneumatice variază foarte mult, așa că verificați întotdeauna viteza periferică nominală a plăcuței înainte de a schimba setările.
- Polizoare de banc și podea: Roțile mai mari de sisal și pânză, de obicei de 200 până la 400 mm, asigură viteza mare de suprafață necesară pentru etapa de tăiere.
- Unelte de mână pneumatice: Roțile pneumatice mai mici din pânză moale urmează suprafețele curbate și sunt cele mai bune pentru lustruirea finală și lucrările de retușare.
- Linii automate: Densitatea și echilibrul plăcuțelor trebuie să fie consistente de la o roată la alta, deoarece roboții nu se pot adapta la un loc moale sau dur.
- CNC și celule robotizate: Utilizați roți din pânză întărită cu valori de duritate previzibile, astfel încât parametrii procesului să rămână validi în timp.
Dacă convertiți o operațiune manuală într-una automată, reselectați pad-ul în loc să reutilizați aceeași roată. Roboții mențin o presiune constantă, astfel încât un tampon care se simte cu mâna poate fi prea agresiv sau prea moale sub o forță fixă.
Ce să verificați înainte de a pune un tampon în producție
Achiziționarea tampoanelor de lustruire numai după culoare sau numele mărcii este riscantă, deoarece aceeași culoare poate avea densități diferite de la diferiți furnizori. Înainte de a vă angaja pentru un pad de producție, evaluați următorii factori:
- Consistența lotului: Verificați duritatea, amestecul de fibre și echilibrul pe mai multe tampoane din același lot. O mică variație a densității poate schimba vizibil finisajul.
- Durabilitatea marginilor: Căutați cusături și tratamente pentru margini care vor supraviețui vitezei de contact a mașinii dvs. Marginile slabe provoacă clătinare și uzură neuniformă.
- Opțiuni de dimensionare și arbore: Verificați diametrul exterior, gaura centrală și grosimea față de specificațiile axului dumneavoastră înainte de a comanda în volum.
- Compatibilitate compusă: Unii compuși saturează rapid anumite materiale de tampon. Testați combinația completă de tampon și compus înainte de a mări.
Majoritatea furnizorilor, inclusiv Henghua, acceptă dimensiuni personalizate și ajustări de duritate prin intermediul lor serviciu personalizat cu roți de lustruire . O scurtă perioadă de probă cu un lot mic este mai ieftină decât înlocuirea unei comenzi complete de producție care nu respectă standardul dvs. de finisare.